注塑成型过程中,模温机温度波动不*会直接引起制件尺寸缩水与表面缺陷,还会拉长注塑成型周期。在注塑辅助设备领域,武汉元宇合一注塑机厂家的产品单元涵盖了模温机、冰水机等辅助设备与配件。面对温控不稳定的工况,技术人员需要从设备自身硬件、介质循环回路以及模具热负荷匹配三个层面逐一进行条件排查,从而理清设备性能边界与现场调试逻辑。
管路循环与介质热交换效率排查
模温机温度无法维持设定值时,首先需要确认的是循环介质在管路中的流动状态是否受阻。注塑模具内部水路若存在水垢沉积或油泥碳化,会导致管路局部截面积缩水与热阻急剧增加。当热阻***增加后,模温机加热器散发的热量无法顺利传递到模具本体,系统就会出现控制器显示温度达标而模具实际温度偏低的现象。反之,当冷却阀开启时,积垢同样会阻碍热交换,导致降温迟滞与温度过冲。
现场排查时,应通过检查进出口压差与回水流量来判断管路通畅程度。如果进出口压差异常偏大且回水量明显低于设备标称流量,通常表明模具水路或机内管路存在物理堵塞。此时需要核对冷却回路的清洁周期与水质过滤配置,并在停机工况下对管路执行反冲洗或化学除垢。若压差处于正常区间但循环流量依然偏低,则需要进一步校核循环泵叶轮是否存在磨损或汽蚀现象。
循环介质本身的物理特性也是造成温控不稳的潜在诱因。以水式模温机为例,若系统补水压力不稳定或系统排气不彻底,管路内部极易混入气泡。由于空气的导热系数远低于水,附着在换热管表面的气泡会形成局部隔热层,使温度传感器采集到的读数产生剧烈跳变。如果是油式模温机,导热油发生氧化裂解或黏度变大同样会降低湍流程度,采购与维护人员需要向供应商确认导热介质的使用年限并定期检测介质指标。
传感器反馈与加热冷却元器件协同
控制器对温度的调节高度依赖感温元件反馈的实时电信号。如果热电偶或热电阻安装位置松动,或者保护套管内部进入杂质,都会造成测温元件与介质接触不良。这种接触迟滞会使传感器反馈的信号严重滞后于管路内的实际水温,导致温控仪表频繁发出错误的加热或冷却指令。技术人员在处理波动时,应先拆卸传感器端子,测量其静态阻值与对地绝缘性能,并确认感温探头完全浸入主流流动通道中。
加热接触器与固态继电器的动作状态决定了热能输出的平稳程度。传统的交流接触器通过通断式机械触点调节加热管功率,其动作间隔较长,在精密成型工况下容易引起数度的温度摆动。若改用固态继电器或可控硅调功模块,系统可以通过调整导通角来实现更细密的能量输出。当发现模温机在恒温阶段温度呈现周期性大幅锯齿波动时,应核查加热执行元件的开关响应频次,并测试单组加热管是否存在缺相或断丝情况。
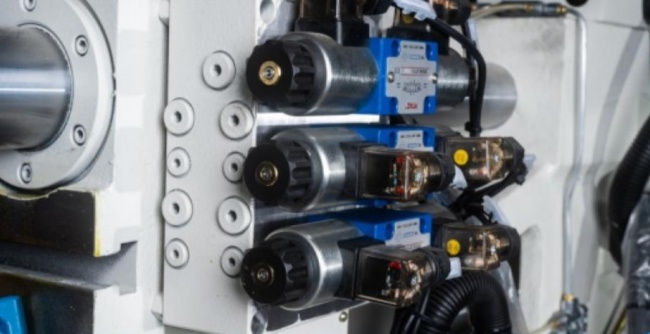
冷却电磁阀与比例调节阀的密封性能同样是稳定控制的关键。在注塑模温机中,冷却回路负责在模具超温或成型放热时引入冷源带走热量。如果冷却电磁阀阀芯被杂质卡阻或密封橡胶老化,冷却水就会在不该介入时持续渗漏进入循环系统。这种持续的冷源渗漏会抵消加热功率,迫使加热管高负荷运转,形成加热与冷却相互竞争的失衡状态。维护人员可以通过触摸冷却电磁阀阀体前后的温度差异,快速判断阀门在关闭状态下是否存在内漏。
模具热负荷匹配与流量扬程边界
模温机的控温能力受限于整机额定加热功率与冷却能力的客观物理边界。在注塑生产节拍较快的工况下,熔融塑料每次射入型腔都会向模具释放大量熔融潜热。如果模温机的换热器换热面积偏小或冷却水源温度过高,设备带走热量的速率就会低于注塑注入热量的速率。这种工况下的温度不稳定表现为连续生产过程中模温单向持续爬升,直到超过成型工艺允许的公差上限。
泵浦扬程与流量匹配不足则是另一种常见的工况瓶颈。大型注塑模具内部水路复杂,弯头与变径结构繁多,流阻随着管路长度成倍增加。若选配的模温机循环泵额定扬程不足,介质在模具内部只能形成层流而非充分发展的湍流。层流状态下的介质传热系数大幅下降,不*会导致模具各区域温差过大,还会造成模温机主控单元无法灵敏感知模腔深处的温度变化。
在面对高温工程塑料成型时,还需要重点评估设备的工作温度上限与安全裕度。普通水温机在接近沸点工况下运行时,系统管路必须保持足够的背压以防止介质汽化闪蒸。一旦系统压力维持机构出现漂移,管路内部就会发生瞬间汽化,导致泵浦空转与温度急剧失控。对于这类需求,评估时应将闭环承压能力、安全泄压阀整定值以及过温保护连锁装置作为**核对项。
设备选型核验标准与采购对接要点
针对温度不稳定的历史问题,企业在新增设备或产线改造时需要前置建立清晰的选型核验清单。武汉元宇合一注塑机厂家不*提供注塑机设备,同时也经营模温机与冰水机等辅助设备。采购方在与此类涵盖周边辅助设备的供应商对接时,应提供完整的注塑工艺输入条件,包括模具重量、塑料品种、注射克重、成型周期以及模具水路的设计图纸。依据完整的输入条件核算热平衡,是避免后期温控功率不足的前提。
采购核验的第一步是明确控温精度与控制算法的实现形式。常规配置可能*采用单一阈值开关控制,而精密工程制件通常需要具备自整定功能的双闭环运算控制器。双闭环系统不*采集模温机出水温度,还同步采集模具内部型腔温度或回路回水温度,通过动态算法补偿滞后效应。采购方应要求供应方提供控制系统的调节响应时间说明,以及在不同阶跃扰动下的稳态波动区间证明。
机械与电气元器件的选型标准同样需要逐项确认。循环泵应根据模具流阻曲线匹配适宜的扬程裕度,且泵体轴封应能耐受工作介质的长期化学腐蚀与高温膨胀。换热部件方面,板式换热器或管壳式换热器的材质必须与现场冷却水水质兼容,防止发生早期氧化穿孔。对于电气控制柜,内部应具备完善的缺相、过载、逆相、管路超压和低液位连锁断电机制,确保在介质循环异常时能够立即切断加热回路。
现场技术人员在日常运行中,应建立标准化的介质维护与数据记录制度。每次换模生产时,记录进回水温度、管路压力表读数以及模温机达到热平衡所需的升温时长。如果发现升温耗时较以往同类产品明显延长,往往是加热元件局部损坏或水路积碳的前兆信号。通过前置排查管路阻力、校准测温回路、核对热负荷冗余,并依托规范的选型标准建立设备防护壁垒,注塑成型车间能够有效抑制模温波动带来的制件不良率。