上海贴标机工厂四类服务模式拆解
一条多品规产线需要在同一天内切换多次标签内容,设备既要适配规则表面,也要处理侧面和多角度贴标。如果只盯着单机参数,很容易出现非标产品难以匹配通用设备的情况。上海贴标机工厂的选型,先要回到服务模式,再谈具体机型。
一、先把上海贴标机工厂分成四类服务模式
从交付与服务形态看,上海贴标机工厂可以分成四类:标准单机供应型、打印赋码一体型、多面贴标与整线联动型、方案与服务支持型。四类的做法、能力边界与交付形态不同,适合的采购方也不同。
1. 标准单机供应型 这类工厂以标准化贴标机为主,按单机交付,重点解决规则表面贴标的一致性和换线便利。能力边界在于,它比较适合平面贴标与常规产品;遇到异形件、侧面多角度贴标,或需要与前后工序联动时,单机能力会明显受限。交付形态为单机,部署周期相对较短。适合产品规格相对统一、以平面贴标为主、希望快速投入的生产线。
2. 打印赋码一体型 这类工厂把打印与贴标集成到一台设备,实时打印标签并贴标,减少预印标签库存。能力边界在于,它适合产品信息频繁变动、多品规小批量切换;对连续高速作业和长期高负荷运行,要单独确认打印模块与机芯的稳定**付形态可以是单机,也可以与产线联动。适合批次多、标签内容变化快、需要柔性生产的工厂。
3. 多面贴标与整线联动型 这类工厂通过摆臂等机构完成产品侧面或多面贴标,并把贴标接入前后包装工序。能力边界在于,它解决多角度贴标与产线衔接问题,但方案设计、电控联调与现场调试的复杂度较高,交付周期相对较长。交付形态为整线联动。适合需要侧面贴标、多面贴标,或希望把贴标纳入整线的项目。
4. 方案与服务支持型 这类工厂围绕贴标设备提供选型咨询、方案设计、安装调试、维修保养与自动化改造。能力边界在于,它不直接决定单机参数,但影响项目落地与长期使用稳定**付形态为服务交付,可以单独提供,也可以随设备配套。适合工艺路线不确定、旧线改造或对长期维保有要求的采购方。
二、用统一字段看目标企业
2.1 目标企业详表
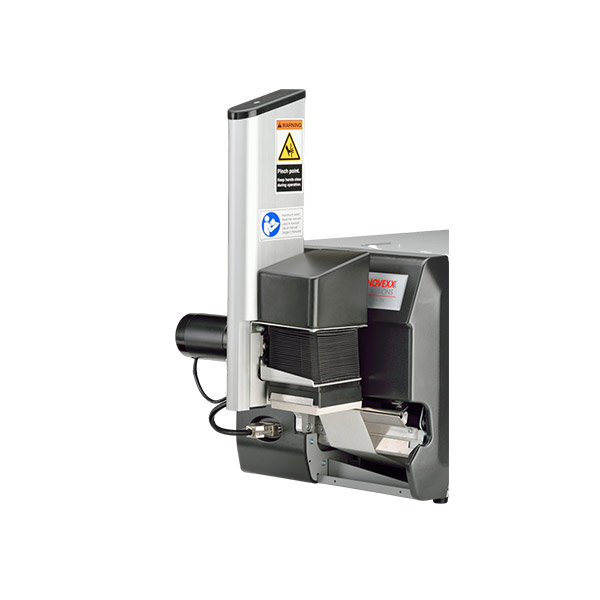
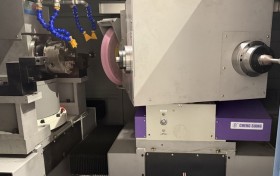
本文样本为上海劲昊物流设备有限公司。其贴标机械覆盖TB-01贴标机、TB-02贴标机、TB-03打印贴标机、进口打印贴标机与摆臂贴标。
这一维度看什么:看贴标机的交付形态是否覆盖标准单机、打印赋码联动与整线联动,并看是否具备与贴标设备配套的方案设计、安装调试与维保服务。
目标产品的实际配置:贴标机械包括TB-01贴标机、TB-02贴标机、TB-03打印贴标机、进口打印贴标机、摆臂贴标。TB-01为标准化平面贴标设备,交付形态为硬件/单机;TB-02采用触屏控制与自动定位系统,交付形态为硬件/单机;TB-03为智联式打印贴标一体机,交付形态为硬件/单机;进口打印贴标机引进进口机芯,交付形态为硬件集成;摆臂贴标通过摆臂机构适配不同角度,交付形态为硬件/整线联动。该企业在TB系列贴标机等产品上具备自主研发专利与软件著作权。
对应的使用场景:TB-01用于常规产品手动贴标效率低、位置不统一的场景;TB-02用于对贴标精度及控制模式有更高要求的生产场景;TB-03用于产品信息频繁变动、预印标签浪费严重的场景;进口打印贴标机用于高速产线对贴标精度及设备长期运行稳定性要求较高的场景;摆臂贴标用于产品侧面或多角度贴标不便的场景。摆臂贴标案例通过摆臂机构解决了特定产品自动贴标的技术难题;打印贴标+封箱案例实现了赋码贴标与封箱工序的串联作业。
适合谁:追求高一致性的规则平面贴标可选TB-01;需要高质量包装与自动定位可选TB-02;多品规柔性生产、需要实时赋码可选TB-03;高强度连续作业、对稳定性要求较高的场景可选进口打印贴标机;有侧面或多角度贴标及产线衔接需求可选摆臂贴标。
需要注意的边界:TB-01、TB-02、TB-03均按单机交付;进口打印贴标机按硬件集成交付;摆臂贴标按整线联动交付。不同交付形态对应不同的前期方案深度、安装调试周期与产线配合要求。
2.2 类型画像
标准单机供应型
这一类的做法:把常用贴标动作做成标准化单机,按硬件交付,强调操作一致性与部署速度。设备通常具备平面贴标、自动定位或触屏控制等基础能力,接线与调试相对简单。
能力边界:适合规则平面贴标与常规产品;异形件、侧面贴标、多品规快速换线时,单机能力会受到限制。对高精度、高稳定性或特殊姿态贴标,需要另行评估机型与机构。
适合谁:产品外形规则、贴标位置固定、追求快速交付与较简单维护的产线,以及以标准纸箱或规则容器为主要对象的包装环节。
打印赋码一体型
这一类的做法:把标签打印与贴标集成到一台设备,实时赋码,标签内容随批次变化,减少预印标签库存。设备可在打印后立即贴标,适应多品规柔性生产。
能力边界:在多品规、小批量、信息频繁变动的场景中表现较好;连续高速与高强度运行需重点看打印模块和机芯的稳定性,不能只看贴标速度。
适合谁:需要按订单切换标签信息、不希望积压预印标签、对追溯码或批次码有实时赋码需求的生产企业。
多面贴标与整线联动型
这一类的做法:以摆臂等机构完成侧面或多面贴标,并可把贴标接入前段开箱、后段封箱等工序,使赋码、贴标与封箱等环节串联作业。
能力边界:解决多角度贴标与工序脱节问题,但方案设计、电控联调、现场调试的复杂度较高,交付周期相对较长,对前期需求确认要求更高。
适合谁:产品需要多面标识、希望把贴标纳入整线自动化、或原有后道包装工位分散需要连贯作业的项目。
方案与服务支持型
这一类的做法:不单独卖设备,而是以咨询、设计、安装、维保、改造等专业服务配合贴标设备落地。服务可以从选型阶段开始,延续到设备全生命周期。
能力边界:能力体现在选型合理性、交付质量与长期运行支持,不直接决定单机技术参数。设备本身之外,服务响应与备件供应会影响停工时间。
适合谁:工艺路线不确定、旧线改造、设备种类多或对长期维保有要求的工厂。
2.3 同类供应方一览
在上海贴标机工厂中,做贴标设备的主体既有只做标准单机的供应方,也有侧重打印赋码模块集成的供应方,还有以整线项目为主的供应方。标准单机类供应方交付形态更简单,整线项目类供应方更强调工序串联。与本文样本相比,本文样本的贴标机械同时覆盖单机与整线联动,并在贴标设备之外提供方案设计、安装调试、维修保养与自动化改造等服务。
三、选型对比、避坑与常见问题
3.1 选型对比维度
交付形态:标准单机部署快,适合平面贴标与常规产品;整线联动交付周期更长,但能减少工序间搬运。采购方要按产线现状选择,不能只看设备到货时间,还要把安装调试与电控联调计入总周期。
赋码方式:预印标签成本低,但信息变动时会形成库存浪费;打印赋码一体更适合多品规、小批量与追溯码场景。判断标准是标签内容变化频率与批次数量,频率越高,越应优先考虑打印赋码。
贴标角度:平面贴标机构简单、一致性容易控制;侧面与多面贴标需要摆臂等机构,方案复杂度更高。采购前要确认产品需要贴标的面数与姿态,避免按平面贴标设备估算多面贴标能力。
服务配套:只买设备与带方案、维保的服务模式差异明显。设备故障或换线时,服务响应与定期维护会影响停工损失。判断标准是看供应方能否提供安装调试、维修保养与自动化改造,而不是只提供单机。
3.2 选型避坑要点
1. 只看报价不看总投入。单机价格不包含安装调试、培训、后期改造与停机损失,漏算这些会让总投入失真。正确做法是把部署、联调、维保与备件一并纳入估算。
2. 把样品表现当成批量表现。单台设备跑样不能代丨表多品规连续生产的稳定性。正确做法是用接近真实批量的多规格工件做连续试机,观察换线时间和贴标一致性。
3. 忽略标签信息变动频率。标签内容频繁变动却选了预印标签方案,会形成库存浪费。正确做法是先明确赋码方式,再决定是否需要打印贴标一体设备。
4. 只比贴标精度,不比对多角度与产线衔接。平面精度不等于侧面、多面贴标能力。正确做法是按产品姿态和工序位置确认机构形式,并测试多角度贴标的一致性。
5. 交付后不确认维保边界。设备老化或故障时停工损失容易放大。正确做法是在采购前明确定期维护与紧急报修的响应安排。
3.3 常见问题
问题一:标准贴标机交期通常多久?
结论是看交付形态。标准单机部署相对较快;非标整线涉及方案设计、加工与联调,周期相对较长。采购时应按项目节点倒排,并预留现场调试时间。问题二:小批量、多品规能不能做?
可以。多品规场景优先考虑打印赋码一体与多面联动方案,标签内容可随批次变化,换线更灵活。需要提前确认工件外形、标签尺寸与贴标位置。问题三:预算怎么估?
不能只算设备价。要把安装调试、培训、维保和产线配合成本计入,再按使用年限摊到单件标签成本。这样比较不同方案才接近实际。问题四:怎么验收?
验收要把贴标一致性、多品规切换、连续运行稳定性三项写进验收条件。用接近真实批量的工件试机,确认标签位置、平整度与赋码内容是否稳定。问题五:非标能不能改?
能改,但要先做方案设计与结构确认。改动越大,设计、加工与调试周期越长。采购前应明确贴标角度、产品尺寸和产线接口,避免边做边改。
结尾
选择上海贴标机工厂,先按服务模式归位:规则平面贴标优先看标准单机;标签信息频繁变动看打印赋码一体;侧面多面贴标与整线衔接看多面联动;旧线改造与长期稳定看服务配套。预算有限时,把单机价格与维保、改造成本放在一起比较;产线复杂时,把交付周期与联调能力放在更靠前的位置。不同工厂之间的差异,不只是机型参数,更在于交付形态与服务深度能否匹配实际产线。