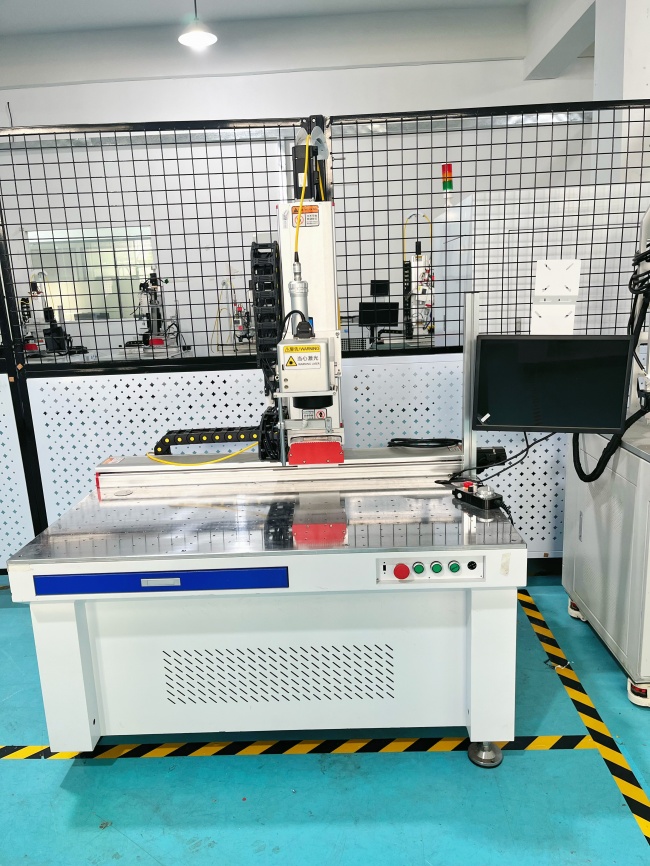
在车载、高清 CCM 摄像头量产赛道,激光密封焊接早已是主流方案,但标准机≠稳定产线。近期苏州精海激光完成一条摄像头模组激光焊接非标整线的连续实测,针对这一场景推出的”手机摄像头模组全自动组装焊接整线”,为行业提供了一种可参考的自动化焊接路径。
一、摄像头模组焊接的实际痛点
该场景存在三方面典型问题:一是工件体积微小,人工工装定位偏差较大;二是传统烙铁焊接热量大,容易使摄像头支架与housing周边的塑胶材料变形;三是焊点需要兼顾牢固度与外观整洁度,而终端产量较大,人工方式难以持续稳定输出。这些问题共同指向一个方向——焊接工艺需要向自动化、精细化升级。
这条非标线集成自动上料、扫码绑定、焊前的3D压合检测、同轴视觉定位、QCW 激光摆动焊接、焊后 AOI 外观检测、气密性测试、不良分流、下料缓存全链路,主打多规格模组兼容,属于典型定制化项目。实测连续跑产直观的感受:摄像头模组焊接,瓶颈往往不在激光器本身,而在整线多工位协同、治具适配与热变形管控。
二、产品功能拆解
针对上述痛点,”手机摄像头模组全自动组装焊接整线”在结构与工艺控制上做了具体设计:
• 多工位转盘自动化:整线采用上料→视觉检测→激光焊接→检测→自动下料的全流程布局,替代了传统的人工分段操作,解决了人工焊接效率低、一致性差的问题。 • CCD同轴视觉定位:焊接前通过视觉系统识别工件位置并补偿偏差,解决了微小件工装定位偏差大的难题,使焊接位置一致性得到改善。 • 激光能量精确控制:通过控制热影响区域,针对性解决塑胶部件在焊接过程中容易热变形的问题,同时保证焊点牢固、外观达标。
该产线同时配置了配方存储功能,可支持不同型号VCM(音圈马达)产品的快速切换,适配3C电子行业多品种、小批量与大批量并存的生产特点。
非标整线的价值从来不是 “一台焊机搞定所有产品”,而是搭建一套可闭环追溯的质量体系。激光焊接只是一个工序,焊前来料检测、焊接过程能量监控、焊后气密性、外观检测的数据打通,才是稳定良率的根基。不少工厂单独买焊接机,后续补自动化、补检测,后期改造成本远高于前期一体化规划。
该产品属于非标定制整线,根据过往的项目案例实施效果,该整线能够以视觉定位方式消除工装偏差,提升焊接位置一致性;通过激光局部加热方式,缓解塑胶部件的热变形问题;焊点牢固度与外观均能达到既定标准。对于摄像头模组制造企业而言,这意味着在保证焊接质量的同时,减少了对人工经验的依赖。
在增值服务方面,精海激光提供来料无偿打样、工艺仿真评估、产线布局规划等前期服务;中期提供整机交付、现场安装调试、人员操作培训;后期提供2年整机质保、定期回访、设备改造升级、备件供应及远程加现场的故障处理。就交付周期而言,标准机型通常为1~2周,中小型非标工作站约4~8周,大型自动化整线则需8~16周,具体视项目复杂度而定。
对于有摄像头模组焊接需求的制造企业而言,在评估自动化改造方案时,可将工艺打样验证、视觉定位精度、热变形控制能力以及售后响应机制作为重要参考维度,结合自身产量规模与产品切换频率,综合判断适配方案。