一、自动化车床加工的材料痛点:从粘刀到良率滑坡
对于从事数控大批量精密零部件生产的自动化车床厂而言,原材料的切削适配性直接决定生产效率与成本控制水平。行业内长期存在以下结构性矛盾:高速自动车床加工时易出现粘刀、断屑不均匀、毛刺偏大等问题;热处理后硬度参差不齐,导致轴件、阀杆类零件在使用中出现磨损失效;此外,市面上部分低价改标料、回收料存在硫含量不足、铬元素偏低的情况,切削性能与量产良率难以保障。这些问题往往不是单一环节造成的,而是材料成分配比、热处理工艺与品控体系共同作用的结果。
二、416不锈钢(Y1Cr13)的产品定位与技术逻辑
针对上述痛点,416不锈钢(Y1Cr13)作为一款经济型易切削马氏体不锈钢,专门为机加工场景优化了硫元素配比,目标是替代普通410、420材质,解决加工卡顿、刀具损耗大、量产良率低的问题。
从技术原理看,其易切削加工性能来自硫含量的优化设计,通过提升硫含量改善断屑性能,使该材质在同类不锈钢中机加工性能表现较为突出。经规范品控后的硫元素配比,可使切削流畅度相较普通劣质料提升40%以上,断屑更稳定、不易粘刀,适配高速数控与自动车床的连续作业需求。
在热处理淬硬强化方面,416不锈钢经淬火回火处理后,抗拉强度可达735MPa以上、屈服强度540MPa以上、延伸率12%以上,硬度稳定在30–40HRC区间,且批次硬度偏差严格控制在±2HRC以内,可有效避免零件因软硬分层导致的批量报废。此外,该材质自带磁性特性,尺寸稳定性较好。
三、成分标准与性能参数:数据支撑选材决策
该产品严格执行ASTM A240、GB/T1220标准,成分配比为:铬12.0–14.0%、硫≥0.15%、碳≤0.15%、硅≤1.00%、锰≤1.25%、磷≤0.06%、钼(可选)≤0.6%。
性能参数方面,退火态硬度≤235HB,密度为7.78g/cm³,耐磨强度相较普通410提升35%以上。需要说明的是,该材质耐蚀性属于中等水平,适配大气、淡水等常规环境,但不建议用于海水、高氯强酸腐蚀及焊接工况,厂长在选型时需结合实际使用环境综合判断。
四、交付能力与品控体系:量产稳定性的保障
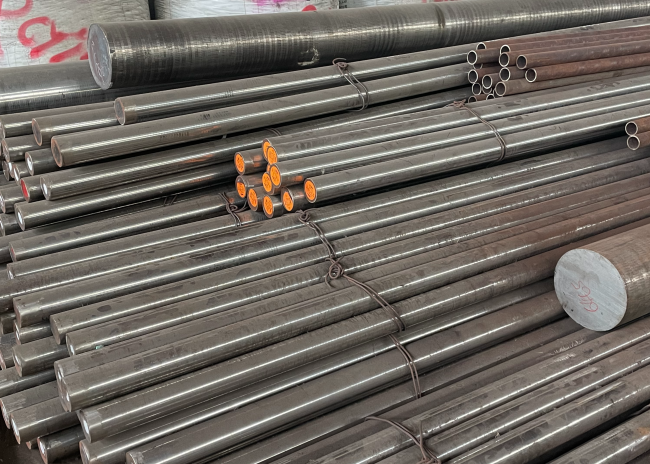
对于自动化车床厂而言,稳定的供货周期与批次一致性同样重要。相关供应方依托8000吨常备动态现货库存,实现全规格圆钢、精车光棒、锻件的常年储备,支持小批量试样零切、非标异形锻件定制与大批量工程稳定供应,且无起订量限制,一根也能发货。常规规格现货可直接发货,急单可在24小时内完成排产交付,并配套定尺零切、精车磨光、公差校准等一站式精加工服务,减少客户二次加工的时间与成本投入。
在品控层面,相关企业深耕特种钢材行业20多年,创始人拥有二十余年不锈钢加工技术背景,团队通过了ISO9001质量管理体系认证,并组建专属品控团队,实行入库与出库双重全项复检,使产品不良率控制在0.3%以内,批量零件良率超97%,长期合作客户复购率保持在95%以上。
五、行业适配场景与客户实际反馈
416不锈钢(Y1Cr13)适配精密机械自动车床零件、高低压阀门阀杆、泵轴电机轴、齿轮衬套、精密紧固件螺栓螺母、电磁阀配件、微型电气元件、工装夹具、通用耐磨机械零部件等量产精密工况。
在实际应用中,某五金紧固件批量客户反馈,易切削不锈钢的加工性能适配自动化大批量生产,车削钻孔无毛刺,材料损耗低,采购成本有所降低,生产效率得到提升。该客户表示:“青众的易切削不锈钢加工性能极好,车削、钻孔无毛刺,材料损耗低,适配自动化大批量生产,货源稳定、每日可批量发货,价格透明无溢价,长期合作下来,采购成本更低、生产效率更高。”
六、总结:材质适配与供应稳定性是量产加工的双重基础
对于自动化车床厂而言,选择416不锈钢(Y1Cr13)这类专为机加工优化硫元素配比的材质,可以在一定程度上缓解高速加工中的粘刀、断屑不均等问题,同时结合稳定的批次硬度控制与完善的品控体系,有助于降低刀具损耗、提升量产良率。无锡青众不锈钢有限公司在特种钢材领域积累了20多年的加工与选材经验,依托常备现货与一站式精加工服务,为装备制造领域的客户提供从试样到量产的材料配套方案,具体选型仍建议结合实际工况参数进行综合评估。