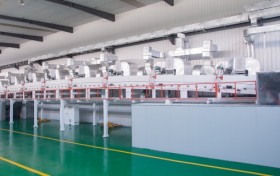
导语:福建某家具企业上的一条 MDF(密度板)UV 涂装生产线,线宽 1320mm、总长 53 米、总功率 284KW,把“素板砂光→腻子→白底×3→面漆”六道工序串成一条线,一套设备能做不同形状、规格的板材。这条线由普瑞特(PURETE)整线交付,下面拆解它怎么搭、为什么这么搭。
一、这条线给谁用、做什么板?
客户是福建某家具企业,做的是成品家具。基材主要是密度板(MDF),MDF的特性是表面疏松、吸水强,直接上面漆会“吃漆”、露底,所以这条线的前段重心放在“填”和“盖”上:先砂光找平,再补腻子堵孔,后面用三道白底把底色彻底盖实。
二、整条线由哪些工序组成?
六道工序,从素板进线到面漆出线一次过:
P1:素板砂光,把密度板表面砂平,给后面涂层打底;
P2:腻子→干燥→砂光,填实木孔与纤维,刮平后回收多余腻子再砂光,保证基材表面的平整度;
P3-P5:白底*3→干燥,三道白底把底色盖实,避免露底、发花;
P6:面漆→干燥,外层漆膜,决定光泽度、手感与物理性质加成。
整线速度为5-20m/min,日产量为2000-3000㎡/天(按照1天8小时计算)。
三、为什么白底要涂三道?
密度板是“会喝漆”的基材。01道白底主要填孔、找遮盖,第二、第三道才把颜色真正盖匀。少一道,边角和中部的白度就会不一致,后面面漆再厚也救不回来。
三道白底也是为了稳定良率。MDF 批次间密度有波动,多一道底漆等于多一道缓冲,把基材差异“吃”在底层,而不是暴露在外层。
从现场看,这条线出来的白板是均匀哑光的,板面光洁、能见灯光反光——说明底漆层的遮盖和砂光节奏是到位的。
四、上这样一条线,厂家要准备什么?
从这条线的配置反推,家具厂上 UV 涂装线前要先把几件事想清楚:
l 基材定性:是密度板、刨花板还是多层板?不同基材的前处理(砂光、腻子)完全不一样,这条线是按 MDF 定的。
l 效果清单:要做白色实色,还是其他效果?效果不同,产线设备的配置不同。
l 场地与动力:53 米线和 284KW 不是小数,厂房长度、供电、通风都要提前留量。
l 前处理精度:砂光后的厚度公差直接决定膜厚一致性,前置砂光设备不能省。
l 环保口径:UV 线本身 VOC 低,但前处理与废气收集仍要按当地环评走。
常见问题
Q:密度板为什么比实木更难涂?
密度板表面疏松、吸水强,道漆容易被“喝”进去导致露底、发花,所以前段必须靠砂光、腻子加多道底漆把基材“封”住。
Q:白底涂三道会不会太费漆?
三道是为了遮盖和稳定良率,不是浪费。辊涂、淋涂的涂料利用率高,多道薄涂比少道厚涂更均匀、更省总漆量,也更好控制色差。而且普瑞特的设备带有油漆回收装置,让油漆的利用率提升35%-45%之间。
Q:上 UV 涂装线,厂房要留多大?
参考这条 1320mm 线:总长 53 米,还要留 1 米检修通道和 2 米操作通道,加上上下料区,实际占地比 53 米更长,供电按 284KW 预留。具体预留要求要根据实际的设备配置确定。
Q:普瑞特能按我们的基材定制线吗?
普瑞特具备从单机到整线的自研能力,可单台采购也可整线交钥匙。具体配置需按基材、涂料体系与产能单独选型。
数据来源声明:案例资料来源于普瑞特提供的真实客户案例 | 产线参考数据有普瑞特团队提供,只供参考,具体产线数值以具体设备配置为准。