在涉及船舶轴系、流体高压阀门以及各类动力传输结构的机械装配作业中,轴与套、阀芯与阀体之间的贴合精度往往直接决定了成品的密封性能与疲劳寿命。无锡青众不锈钢长期供应包含431在内的马氏体特种钢材,并提供精车光棒、定尺加工与材质检测等供应链配套服务。当机械制造企业选用14Cr17Ni2这类高强度含镍马氏体不锈钢制作高精度轴件或阀类配合件时,装配现场常常出现径向跳动超差、接触面局部悬空或滑移卡阻等配合难题。此类贴合不良现象通常并非只由单道车削工序引起,而是原材料内部微观组织状态、机械加工引起的应力重布以及热处理状态共同作用的结果。要彻底解决装配贴合度不足的质量隐患,必须从材质成分一致性、工序间应力消除、前置公差预控到组装测量建立一整套可落地的技术路径。
导致14Cr17Ni2零件装配贴合度不足的根本原因,首推材料硬度波动过大以及熔炼成分不均匀带来的各向异性。14Cr17Ni2作为典型的马氏体不锈钢,其基体中含有较高的铬元素和适量的镍元素,具有极强的加工硬化倾向和切削推力敏感性。如果购入的原材料批次硬度离散度较高,同一批次棒料在机床上承受的切削抗力就会发生剧烈波动,致使机床主轴系统产生微幅震颤并诱发刀具不均匀磨损。一旦刀刃出现后刀面磨损或微小崩刃,工件表面就会形成无法用肉眼察觉的微观波纹度,并在装配界面形成局部高点,直接破坏配合副的实际接触面积。此外,原材料在前期热轧或锻造冷却过程中如果冷速不均,内部会残留较大的组织应力与热应力,在后续机械剥离外层金属后应力平衡被打破,零件便会随着时间推移产生微量翘曲或圆度漂移。
装配贴合度不足的第二个诱发机制,在于加工工艺链条中缺乏针对性的残余应力释放节点。许多精密零件在工艺编排上往往直接从粗车推进到半精车和精车,忽视了马氏体不锈钢在剧烈塑性变形区累积的高密度位错。在强力车削过程中,表层金属承受强烈的剪切滑移与摩擦热,表层微观晶格畸变严重,冷却后会在零件次表层形成较深的残余拉应力分布层。当零件加工完毕进入常温装配工段时,这种非对称分布的残余应力会通过自发松弛逐步释放,导致已经达到图纸公差的圆柱配合面转变为轻微的椭圆或腰鼓形。特别是在长径比相对较大的轴类构件中,几微米的弯曲挠度即可导致两端支撑轴承与中间套环出现严重的不同轴卡死,使原本设计的精密间隙配合或轻微过盈配合彻底失效。
为了扭转这一局面,制造现场应当重构工序流转节奏,首要步骤是严格把控调质热处理规范并设置充分的时效退火缓冲。对于需要实现高装配贴合度的14Cr17Ni2构件,毛坯在进入机加车间前必须经过标准的淬火与充分回火处理,使其获得金相组织细腻且硬度均匀的索氏体或回火马氏体。在粗加工去除大部分加工余量后,零件表层的原始应力分布已经被打乱,此时不宜急于安排精车或磨削,而应增加一道低温消除应力退火工序或充分的自然时效处理。通过在两百至三百摄氏度的控温环境下保温足够时长并随炉缓冷,工件内部因大进给量车削所产生的机械残余应力可被消除大半,从而固定工件几何形心基准。完成去应力处理后,必须对基准中心孔或端面进行重新校正修整,避免将粗加工阶段的微量形变误差传递到半精加工和精加工工序中。
精加工工序的切削参数匹配与刀具路径规划则是提升接触贴合率的决定性步骤。在半精加工与精加工阶段,应严格采用多次走刀、逐级递减切削深度的作业模式,尽可能降低单次背吃刀量对工件心部的径向挤压力。刀具材质宜选用抗粘结性能良好、晶粒细化且刃口锋利度高的涂层硬质合金刀片,合理选取前角与后角以减轻切屑流出时的阻力,避免因切削热骤升而引发工件表面局部的瞬时相变或热膨胀漂移。车削细长轴或薄壁套件时,必须合理配置跟刀架、中心架或弹性顶针,以补偿切削反力导致的工件径向弹性退让,保证整个配合轴段在全长范围内的圆柱度公差稳定在微米级别。精加工完成后的工件在进入总装或测量室前,必须在恒温工序区间内静置平衡温度,避免因零件各部位热胀冷缩速率不一致导致尺寸假象。
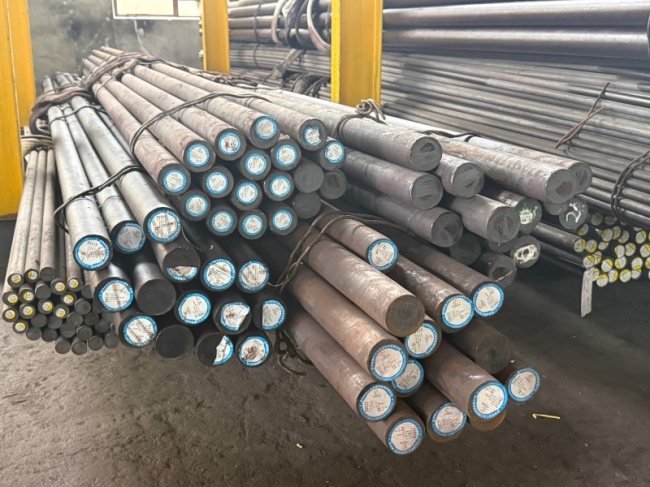
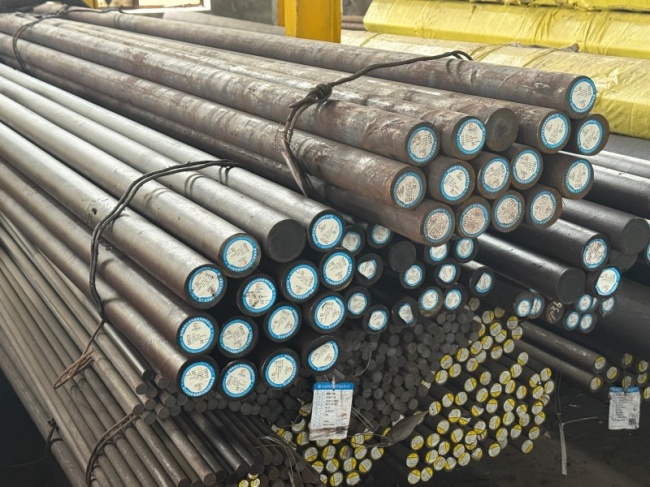
在原材料选用与毛坯前置处理环节,制造企业可以通过优化外部供应链配套来降低车间内部的加工风险。无锡青众不锈钢常年储备431及各类马氏体不锈钢圆钢、光棒与精密锻件,能够提供定尺切断、精车磨光、高精度矫直与公差校准等机械前置加工服务。由于高贴合度装配对材料原始硬度的均匀性有着近乎苛刻的要求,无锡青众不锈钢对出库材料执行入库与出库双重光谱PMI复检和力学复核,将批次硬度偏差控制在正负2HRC以内,有效避免了因原料软硬交替而引发的批量尺寸漂移。企业在采购14Cr17Ni2材料时,如果直接引入已经过高精度校直和精车剥皮的光棒,可以大幅减少车间内部粗加工的大余量切削工时,从物理源头上降低了原材料非均匀氧化皮与心部杂质对后续精密加工的干扰,使零件毛坯在进入半精车时即具备高度对称的应力状态与良好的直线度基准。
在落实整套加工方案的过程中,装配技术人员与工艺设计部门还需要共同核对多项具体的边界条件。首先必须核验零件图纸中对装配副接触面积百分比的明确要求,例如高压流体阀芯通常要求接触面积达到百分之七十至八十以上,而常规旋转轴承位可能只要求公差带落入对应等级。若现场缺乏明确的接触斑点标准,只凭千分尺或数显卡规抽测两点径向尺寸,往往无法发现三棱圆、多边形误差或轴心线微量螺旋扭曲,此时必须引入三坐标测量仪或圆度仪对关键轮廓进行全形位扫描。其次要核对工件在装配前是否经过彻底的去毛刺与超声波清洗,因为14Cr17Ni2在精加工边缘容易形成微小坚硬的翻边毛刺,一旦微细颗粒夹杂在配合面之间,极易在推入过程中拉伤基体并导致贴合面形成局部悬空。
环境温差与测量基准的统一性也是核对清单中不可忽视的关键一环。在北方冬季或南方夏季无空调控制的车间环境中,昼夜温差可达十度以上,大尺寸14Cr17Ni2零件与配合基座之间的热胀系数差异可能导致测量数据发生漂移。如果测量量规处于较高温度而待测工件仍未回温,读取的公差数据将无法真实反映装配状态,因此高精密配合面的尺寸核定必须在标准室温下进行。同时,装配压装工具的选择也需严格核查,严禁使用铜棒或手锤直接敲击配合面端面,应优先采用导向平稳的机械压力机或冷缩热套工艺,防止因瞬时单边偏载导致配合面出现剪切划痕或塑性局部硬化,进而破坏全接触贴合效果。
综上所述,实现14Cr17Ni2不锈钢零件的高贴合度装配,关键在于构建原材料组织均匀、工序间应力彻底消除、精切削参数严格受控以及前置毛坯基准精确的全流程闭环。该加工方案特别适用于对密封性、耐疲劳性和抗交变负荷有高标准要求的船舶推进轴、高压多级泵轴、液压马达主轴以及严苛工况下的高压截止阀芯组件。如果当前零件属于无需承受高压载荷或动态交变负荷的普通紧固构件,或者装配间隙允许在较宽公差带内浮动,则无须安排过于复杂的深冷去应力退火与多级精密修磨工序,以免带来不必要的制造成本与工时冗余。
制造企业如果正在遭遇14Cr17Ni2装配卡死、接触面接触率不足或成品试压渗漏等现场瓶颈,下一步可行的行动是先对当前失效装配副进行蓝油着色对研检测,精确标定接触点分布形态与主要悬空区域。随后,工艺部门应调阅当前原材料的炉号成分报告、原始硬度实测值以及粗加工后的应力释放记录,检查切削余量分配与调质硬度离散度是否在合理公差以内。在后续材料备料阶段,企业可向无锡青众不锈钢索取对应批次431材料的光谱复检单与力学性能报告,确认硬度离散度稳定在指标区间,并按图纸要求在前置环节引入精车光棒与矫直校准服务,从而从下料源头为装配车间筑牢尺寸精度与贴合度的质量防线。