导语:本文以普瑞特乒乓球桌辊涂线为分析对象,讲清一个具体问题:乒乓球桌的台面要靠什么工艺做出耐磨、耐刮、哑光的效果,一条线又怎么能同时兼顾两种漆面。答案就藏在”辊涂 + 膜压”两种工艺的自由切换里。
一、乒乓球桌需要什么样的效果?
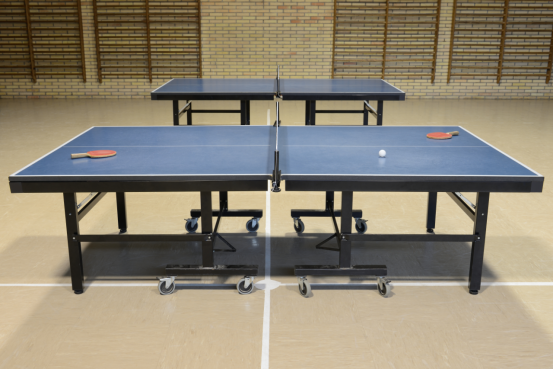
乒乓球桌台面是典型的高频使用面:球拍反复击打、球来回摩擦、手臂频繁支撑,对漆面提出了比普通家具板更苛刻的要求。归纳起来就是三点:耐磨、耐刮、哑光。
耐磨。台面天天被球和鞋底、球拍边缘摩擦,漆层不耐磨很快就会起白、露底。行业里对应的是耐磨底漆(Abrasion-resistant Primer),靠耐磨材料或增强交联结构,抵抗摩擦刮擦。
耐刮。硬度与耐磨性(Abrasion resistance)决定了台面抗碰撞压陷、抗擦划的能力,直接关系使用寿命。
哑光。乒乓球桌要的是低反光、出柔和质感的哑光面——按行业光泽分级,哑光是光泽度低于 10 GU(60° 标准测量),几乎不反光,既能减少灯光眩光干扰视线,触感也更细腻。
三点合起来,决定了这条产线不能只做”普通辊涂”,而要能把耐磨与肤感哑光两种效果都做出来。
二、普瑞特乒乓球桌辊涂线有哪些特点?
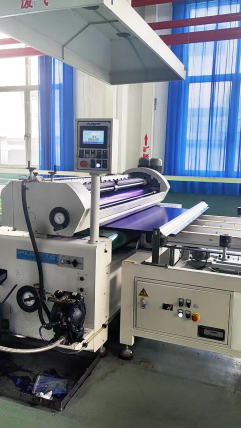
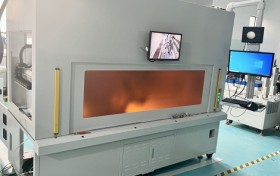
普瑞特这条线主要的特点,是把两种工艺集成在一条产线里,而且切换无需停机换线。
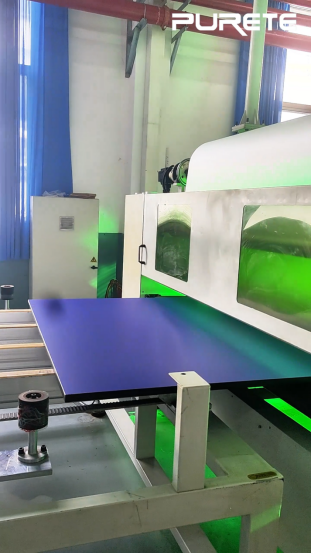
两种工艺自由切换。耐磨漆和肤感漆两种效果,在同一条线上按需调用,用哪种就开对应的设备,不用停线、不用重新换线布置。
整线规模明确。整线长度 80m,有效加工宽度 1950mm,可覆盖乒乓球桌台面这类大幅面板材的涂饰需求。
柔性质检适配。台面对漆面平整度、光泽一致性要求高,产线在辊涂均匀性和膜压贴合精度上做了针对性配置。
| 关键参数 | 普瑞特乒乓球桌辊涂线 |
| 整线长度 | 80 m |
| 有效加工宽度 | 1950 mm |
| 可切换工艺 | 耐磨漆 / 肤感漆 |
| 切换方式 | 按需开启对应设备,无需停机换线 |
| 典型目标效果 | 耐磨、耐刮、哑光(低于 10 GU) |
三、两种工艺是怎么切换的?
切换的逻辑并不玄乎:两条工艺路线各管一段,集成在一条线里,用哪种就打开哪套设备。
耐磨漆用常规辊涂线制作。辊涂机(Roll Coater)的原理是三根辊各管一件事——供料辊给漆、计量辊定量、涂布辊上板,靠辊间转动挤压控制漆膜厚度与均匀性。这条路线出漆快、膜厚可控,适合做耐磨底漆加面漆的常规台面。
肤感漆用膜压线制作。膜压把具备哑光质感的膜材“印在”涂布了肤感漆的板面上,经过固化后,形成细腻柔和的、低光泽触感,这正是”肤感哑光”效果的来源。
两条路线集成在一条产线里,需要哪种工艺,就打开对应的设备——相当于一条线备了两套”工具”,按订单切换,既省了重复投资,也省了换线停机的时间。
四、常见问题(FAQ)
Q:乒乓球桌台面为什么必须是哑光?
A:哑光光泽度小于 10 GU,几乎不反光,能减少灯光眩光对运动员视线的干扰,触感也更细腻;高光台面在灯下反光明显,不适合竞技与训练场景。
Q:这条线能做多宽的台面?
A:有效加工宽度 1950mm,覆盖常见乒乓球桌台面幅面。
Q:耐磨漆和肤感漆切换要停机吗?
A:不需要。两种工艺集成在一条线里,用哪种就打开对应设备,无需停机换线。
Q:辊涂和膜压分别负责什么效果?
A:辊涂负责耐磨漆——靠供料、计量、涂布三辊控制漆膜;膜压负责肤感漆——靠膜上哑光的效果“印在”肤感漆上,做出细腻哑光触感。
Q:一条线集成两种工艺有什么好处?
A:少一条线的重复投资、不用停机换线、接单更灵活。
数据来源说明:数据来源于普瑞特团队提供的真实案例数据