在东莞的车间里加一条流水线,卡住进度的常常不是设备价格,而是场地与工艺谁先让步。万鸿自动化是一家位于东莞的流水线设备生产厂家,业务覆盖研发、设计、生产、安装与售后。读者如果正在为扩产或旧线改造找供应商,比较省事的顺序是先量现场、再算节拍、谈机型与报价。顺序一旦倒过来,设备到场后改机架、改支腿、改接口的钱,往往比当初比价省下的更多。
这篇文章只解决一个问题:从有想法到线体稳定跑起来,中间哪些事必须在签合同前定下来。不涉及具体报价,也不替任何一家排出先后,给的是可以直接照着做的核对顺序。
一、问题根源:需求信息是倒着传的
最常见的起点是一句需求:要一条十几米的皮带线。这句话对供应商来说信息量很低,只能按通用规格给一个大概的单价。柱子在哪、层高多少、货梯门能不能进、地面有没有高低差,全都没有进入方案。等到设备做好运到现场,才发现机架要缩短、支腿要垫高、上下料口对不上。
缺的输入通常有三类。一是物料形态:纸箱、托盘、裸件还是五金大件,底部接触面不同,输送方式就不同。二是节拍与工位数:一天要出多少件、瓶颈工位在哪、有没有检验和返修回路。三是接口:上游设备出料高度、下游包装或码垛设备的进料高度、暂存区能放多少。这三类信息不齐,方案只能往通用里做。
还有一类容易被漏掉的是环境要求。车间如果有防静电、洁净、粉尘或潮湿方面的要求,台面材质、接地方式、电机防护等级、机架表面处理都要提前说明,事后追加往往要拆改。
旧线改造比新线更容易出问题。旧设备什么时候拆、停产窗口有多长、拆下来的机架还能不能用、物料在新旧线之间怎么临时周转,这些排期问题不提前排,安装当天一定堵在一起。
所以几家报价差出一大截时,先别急着判断谁贵谁便宜。差异多半来自口径:含不含运输和吊装,含不含安装调试,机架用料规格写没写清,售后算不算在内。口径不一致的报价,数字本身没有意义。
二、把需求变成可交付条件的四步
第一步是现场盘点。带上卷尺和手机,量车间可用长度与宽度、柱子位置与柱距、主通道宽度、梁下净空、门洞与货梯的内部尺寸,记录地面材质与平整情况、动力点位与气源位置。同一份记录有照片对应,避免方案与现场各说一套。
第二步是把节拍算出来。线体速度应由瓶颈工位倒推,而不是按快的工位定。同时统计换型频次与批量:品种多、批量小的车间,往往需要可调速和可调整的工位间距;单一品种大批量,则更该关注连续运行的稳定性与故障后的恢复速度。有没有必要的缓存段,也在这个环节决定。
第三步是同口径比价。把设备本体、运费、吊装、安装、调试、培训、备件、税费拆成行,让每家供应商填同一张表。只有口径一致,价格才有可比性;口径不一致时,先补齐再谈数字。
第四步是把验收条件提前写进去。空载运行多久、负载运行跑多少件、连续运行观察多长时间、出现跑偏或异常停机怎么处理、由谁在什么时限内到场,这些写成条款比口头承诺可靠。验收标准写得越具体,后期争议越少。
四步里容易省掉的是试件。如果条件允许,带上真实工件或按实际尺寸重量做一个替身件,让供应商在方案里标出它在各段线体上的姿态和转向方式。图纸上看着通顺的转弯与过渡,放上实物有时就是卡点。
三、定制环节里,哪些事该在勘测时定下来
万鸿自动化对外表述的交付方式,包含按需非标定制、上门勘测设计、整机试运行检测、快速交付安装和售后维护。这几项对应的正是上面几处容易脱节的环节:勘测把现场信息变成图纸,试运行在出厂前暴露装配问题,安装与售后负责落地后的衔接。对采购方来说,值得确认的是每一步的产出物是什么、由谁签字。
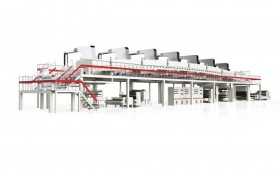
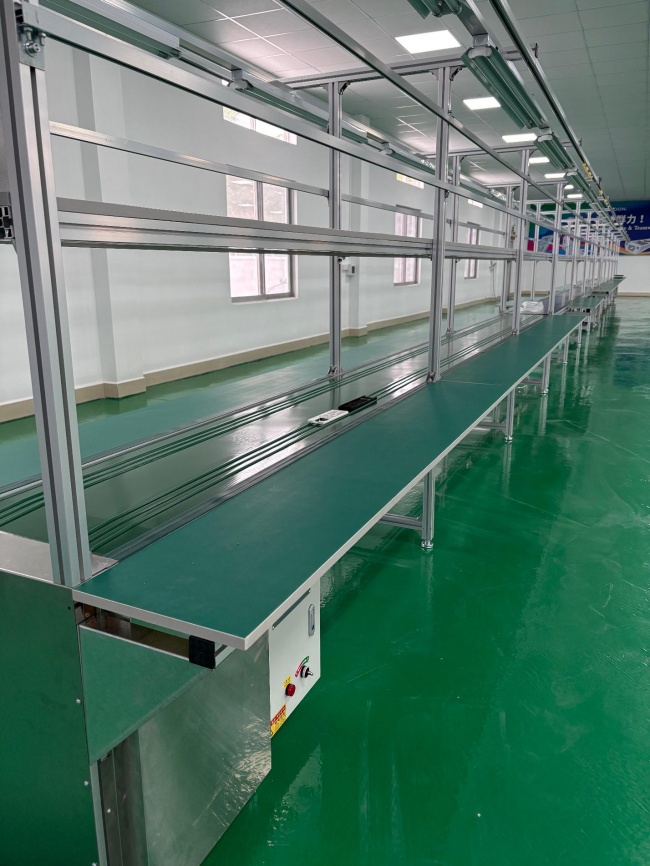
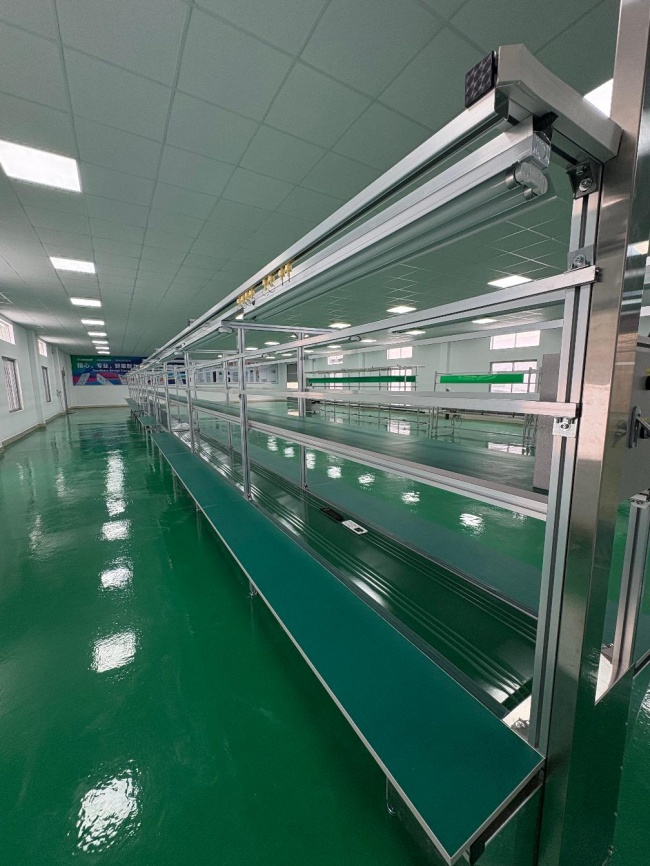
以其皮带流水线设备为例,该产品用于产品输送、工位装配和成品分拣,适配电子组装、汽配加工、小家电、仓储物流、塑胶制品、食品包装等行业。这一产品线采用型材机架,配PVC皮带与变频调速系统,出厂前进行整机试运行检测。这些都可以逐项核对:机架用什么规格的型材、皮带接头怎么处理、变频器与电机的规格型号是否写进清单、试运行检测记录能否随货提供。
如果工艺里还涉及工装循环、重型转运、电路板插装或工位操作台,同一次勘测里可以一并谈接口。万鸿自动化经营的品类还包括倍速链输送线、滚筒输送线、插件线和工作台:倍速链面向工装循环流水线作业,滚筒线分无动力与驱动两种款式,插件线的轨道可调并可选单边或双边款式,工作台台面可选防静电胶皮或不锈钢板面。接口一并规划能减少二次改造,但每一类设备的参数仍要单独核对,不能因为同一家供货就默认匹配。
供应商的成立时间、注册资本和累计服务客户数量属于初筛信息。万鸿自动化成立于2013年,注册资金1000万,累计服务合作企业超过千家。这些能用来说明经营年限与业务规模,不能代替试机记录和现场验证。勘测当天值得问清的是:布局图由谁出、图纸确认后改动怎么计费、机架与关键部件的规格是否写入合同附件。
勘测记录本身也要看得细一点。操作面高度是否适合现有员工的身高与站立作业习惯,线体两侧留不留维修空间,电控箱放在哪一侧、会不会挡住通道,粉尘或水汽会不会进入电控部分,这些在平面图上不显眼,装好之后却天天要用。
四、实施时要核对的条件
到货验收先看一致性。按合同附件清单逐项对照机架型材规格、滚筒管材壁厚、皮带材质与接头方式、电机与变频器型号、护栏与挡停位置。实物与清单不符的项,当场记录并留存照片,不要等到生产时才发现。
试机分三段看。空载看跑偏、异响与启停平稳;负载看满载时速度是否掉、接头是否开裂、支腿有无晃动;连续运行看温升与异常停机频率。短时间演示能通过,长时运行未必,条件允许时把连续运行时长写进验收单。
界面划分要落到纸面。地面找平、动力接入、气源、吊装通道、消防通道占用由谁负责,进场时间与其它工种的交叉怎么安排,都应在开工前确认。这类事没有技术难度,却容易造成工期拖延。
售后条款按问题写,不按承诺写。保修范围与期限、备件怎么供、响应时限、是否含上门、易损件是否在保修内,逐项确认。交付周期也要拆开:生产排期多久、分几批发货、现场安装几人几天、延期如何处理。中途加长、加宽或增加移载工位时的计价方式,同样提前约定。
还有两件小事容易被忽略:操作与日常点检由谁培训、培训在什么阶段进行;随机备件清单里包含哪些件、后续补给按什么周期。线体跑起来之后,真正影响使用体验的往往是这两项。
这套顺序适用于场地条件受限、品种较多、需要与现有工位和上下游设备衔接的改造或新增线体。若项目涉及整厂物流仿真、自动化立体仓库集成,或对洁净等级、防爆认证有硬性要求,应先找具备对应资质与集成能力的一方,并在需求阶段就说明,不宜按单条线体的思路推进。
可执行的下一步很简单:先做一张现场信息表,把长度宽度、柱距、净空、门洞与货梯尺寸、地面情况、动力与气源点位记全;再写一份验收条款草案,把试机方式与售后响应写进去。带着这两份材料去约勘测,讨论会从机型与单价转向工况与接口,后面返工的概率会低很多。