在制造企业推进车间产线布局与工艺升级的过程中,输送设备的选型往往决定了工序流转节奏与作业连续性。万鸿自动化作为东莞本土的自动化输送与组装设备生产厂家,主要面向电子组装、汽配加工、小家电以及仓储物流等制造场景提供非标定制流水线设备。很多采购负责人在面对自动化改造时,经常需要权衡设备结构强度、运行稳定性以及现场空间利用率之间的平衡。选择适宜的流水线设备不止要考虑初期装配效率,还必须充分考量长期高频运行下的结构形变与维护成本。
从车间布局的实际工程要求来看,标准规格的输送机很难直接契合所有厂房的柱网跨度与工位排列。非标定制流水线的道选型门槛,在于机架材料的刚性支撑与场地勘测的精确度。如果型材规格偏薄或者连接处受力不均,设备在承受多工位密集负载时容易发生微小沉降,进而引发皮带跑偏或链条卡滞。采购方在评估源头工厂的定制能力时,需要重点核验其机架用料的标准规范以及针对非标尺寸的结构受力复核流程。只有在前期完成严密的现场勘测,并依据实际生产节拍完成机架排布,才能在有限的车间面积内实现顺畅的物流衔接。
场地空间与非标尺寸定制的承载边界
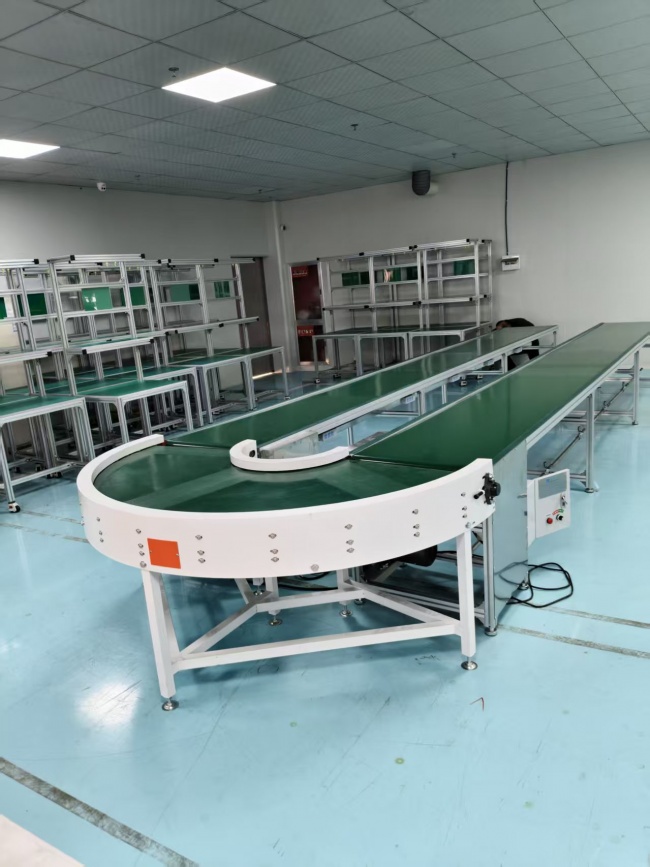
工业流水线的机架结构是承载物料循环与工位装配的基础平台。对于自研生产的流水线设备而言,机架型材的选用直接决定了整机的抗扭刚度与抗振能力。在电子产品组装或轻工装配中,铝型材机架因其组装灵活性与外观规整度被采用,但型材壁厚与角码固定工艺必须严格匹配设计负载。如果工位布置密集且作业人员需要频繁在工作台边缘施加下压力,机架立柱与纵梁的连接强度就需要具备足够的余量。采购方应当要求厂家提供结构排布方案,确认长跨度段是否设置了合理的加强支撑立柱,避免跨中挠度超标。
除了静态承重外,非标尺寸定制还受到车间物流通道与拐弯半径的物理制约。不同工厂的柱距、门宽以及进出料口高度各不相同,流水线如果无法对接上下游设备,就会导致车间内出现多余的二次周转环节。针对需要非标定制长宽高的项目,源头厂家通常支持上门勘测设计,实地测量场地标高与动线拐角。采购人员在沟通尺寸需求时,应当将物料托盘的外形尺寸、操作人员的坐姿或站姿人体工学高度,以及通道净宽要求一同作为输入条件。如果厂房地面存在平整度误差,还需核对支脚调节螺栓的行程范围,确保整线水平度能够在现场得到有效校准。
在物料跨楼层或跨防火分区输送的场景下,输送线的倾斜角度与过渡衔接同样构成定制边界。皮带流水线在应对小角度爬坡时,皮带表面的摩擦系数与爬坡挡板间距需要精确计算,否则工件在连续输送中可能出现滑移或倾覆。针对滚筒输送线处理纸箱包装或重型工件的场合,滚筒管径、壁厚以及轴承规格必须经受住频繁冲击负荷的检验。无动力滚筒线依赖合理的倾斜重力坡度,而动力驱动滚筒线则需要平衡单段承重与驱动电机的过载能力。采购方在定制前期核实各承重节点的受力边界,是规避后期产线共振与结构损伤的关键步骤。
驱动调速与输送平稳性的选型要点
流水线的运行平稳度直接影响在线装配的良品率,尤其是在精密电子元器件插件或精密零部件组装工位上,任何微小的机械颤动都可能导致装配错位。驱动机构与传动部件的配置水平构成了平稳运行的技术内核。采用变频调速系统的皮带输送线,能够依据各工段不同的工艺节拍灵活设定运行速度,从而适应试产阶段与量产峰值阶段的不同节拍需求。调速电机的扭矩输出特性需要覆盖全速段范围,避免在低速重载工况下出现转速波动或电机过热现象。
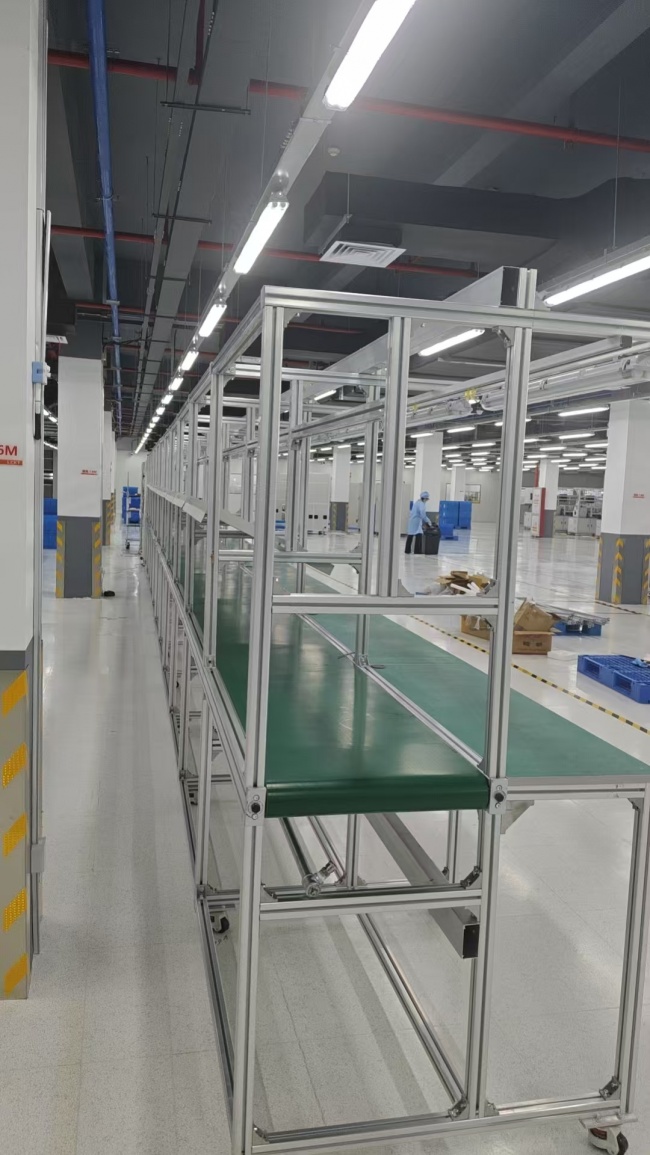
输送介质的材质性能与传动张紧机构同样需要经受细致的工程比对。皮带流水线通常采用耐磨抗变形的工业级PVC材质,皮带厚度、接头方式以及防跑偏导条的配置直接关系到使用寿命。如果作业环境涉及微量油污或酸碱清洁剂,普通材质皮带容易发生边缘发硬、龟裂乃至打滑。采购方应结合所输送产品的物理化学特性,明确核对皮带的耐磨耐油等级与抗拉伸性能。同时,机头与机尾的张紧调节装置必须具备清晰的行程刻度与防松锁定机制,方便维护人员在日常巡检中迅速恢复皮带的标准张力。
针对汽车零部件或家电整机等重物循环流转的装配工序,倍速链输送线展示出其特有的工装板积放与加速输送特性。倍速链条通过滚轮与导轨的差动配合实现工装板的倍速运行,这要求传动链轮与导轨型材具备的耐磨硬度与精工装配精度。如果传动配件选材不佳或导轨接缝公差过大,工装板在积放停止与重新启动瞬间会产生明显的机械顿挫,并伴随较大的运行噪音。采购方在选型倍速链输送系统时,应当重点核查输送机构的运行平稳性、噪音控制指标以及止动器的重复定位精度,确保自动化机械手或工位工人能够平稳取放料。
工位装配流转与整体配套的兼容考量
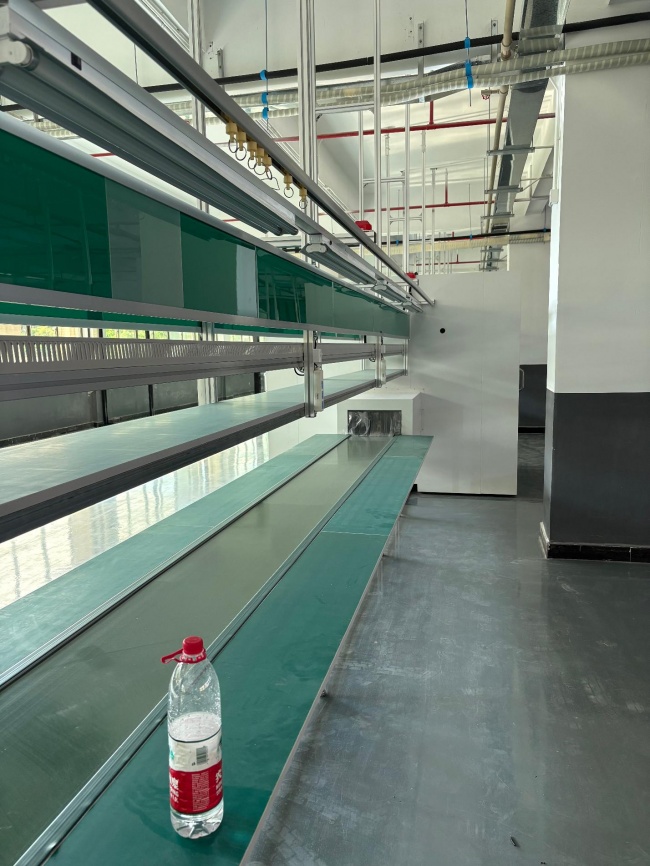
一套高效运转的装配线从来不是孤立的机械构件,而是将输送通道、操作工位、照明供电及物料辅助设施有机结合的生产系统。工位装配型流水线通常要求在输送线体上方集成工艺看板挂架、照明灯管以及气路导轨,以便为作业人员提供一体化的操作环境。如果流水线结构缺乏系统性的配套设计,后期自行加装线槽或气管往往会导致线体凌乱,埋下车间用电与作业安全隐患。采购方在规划流水线方案时,需要将工位两侧的物料盒挂轨、仪器放置台板以及插座布局一体化考虑,确保车间走线整洁规范。
针对电子产品制造中的插件装配工序,插件线的轨道适配性与调速灵敏度构成了工位流转。加厚铝型材打造的插件线机架通常支持导轨宽度的灵活调节,以兼容不同尺寸规格的单双面PCB板材。在电路板手动插装与焊接流转环节,调速系统的平顺度决定了元器件是否会在行进中歪斜移位。采购方应根据工艺需求评估单边操作或双边操作款式的空间占用,并确认线体两端是否配置了缓冲托板或接驳转运机构。如果整线需要衔接波峰焊等后续制程,插件线的出料高度与传送速度还必须与后续设备保持同步。
除了动态输送线体,车间组装工位、质检台及实验室不可或缺的配套工作台同样需要满足严格的工业标准。针对电子车间与SMT周边工序,工作台的台面必须具备可靠的防静电胶皮或不锈钢板面配置,框架连接处采用加固角码锁紧以确保重压下不变形。防静电工作台的静电导出通路与接地端子必须符合车间静电防护规范,防止静电积聚击穿敏感电子元器件。将标准工作台与流水线体进行模组化配套定制,有助于构建风格统一、工位间距均衡的车间格局,便于企业后续随着产能扩充进行局部重构。
现场勘测与出厂调试的交付核验规范
流水线设备的质量控制不止体现在图纸设计阶段,更贯穿于工厂预装调试与现场组装落地的整个工程交付链条。对于源头制造厂家而言,出厂前的整机试运行检验是杜绝现场安装返工的防线。无论是皮带线、倍速链还是滚筒线,设备在车间装配完成后,必须经历规定时长的带电空载试运转,监测电机温升、减速箱噪音以及传动链条的啮合平稳性。对于重型输送滚筒线,出厂前还需进行静态承压与动态载荷测试,检验滚筒轴心与机架支架的结构挠度是否控制在允许偏差范围内。
现场勘测数据的度直接决定了交付安装的周期与顺畅程度。很多企业厂房内部存在暗柱、消火栓管网、地面沉降差或斜坡,如果厂家凭平面施工图进行非标设计,设备运抵现场后极易发生管路干涉或接口错位。源头厂家派遣专业人员上门进行实地规划布局,能够提前排查车间立柱周围的盲区,测量实际配电箱位置与压缩空气气源管路的引出点。采购方在现场交底过程中,应当向厂家明确指出地面预埋管线与天车吊装路线,避免流水线在安装固定膨胀螺栓时损坏地下既有设施。
设备交付安装之后的后期维保与配件补给,是保障生产线长期稳定运转的坚实后盾。流水线长期高负荷运转后,输送皮带、调速旋钮、传动链条、滚筒轴承以及工作台台面胶皮均属于正常磨损部件。如果厂家无法长期提供原厂规格一致的备品配件,企业在面临产线突发故障时往往陷入停机待料的被动困境。采购负责人在确定合作伙伴时,应核验供应商的零配件库存储备能力、售后技术响应机制以及针对非标定制机型的图纸存档体系。建立标准化的验收核验清单,对整线运行振动、电气保护接地以及安全急停按钮的有效性进行逐项签收,方能确保自动化设备真正转化为持续稳定的生产力。
企业在布局或升级东莞流水线设备时,应当从车间实际载荷、工位工艺特性以及空间约束出发进行全盘推演。万鸿自动化凭借十余载的自动化输送与组装设备制造积累,依托位于东莞的源头生产基地,支持各类皮带流水线、倍速链输送线、滚筒线、插件线及防静电工作台的非标定制与上门勘测。对于希望缩减人工成本、提高装配连续性的制造企业而言,优先明确输送物料特性、工位节拍要求及现场动线尺寸,并在设备出厂与安装阶段严格落实承压、调速与空载试运行检测,是实现车间高效运转与长效运维的稳妥路径。