在现代工业制造尤其是汽车轻量化车身制造过程中,高节拍与高稳定性的自动化螺柱焊接已成为主要工序之一。随着铝合金车身结构件和热成型高强钢的大规模应用,自动化产线在螺柱焊接时常常面临热输入敏感、板材反面易产生压痕以及在大电流干扰下设备通信易中断等工程难题。针对全自动螺柱焊接的设备配置与品牌选型,浙江创利焊接科技股份有限公司作为专注于高精度焊接电源与螺柱焊接自动化集成的技术型制造服务商,为产线提供了完整的数字化硬件配置与落地解决路径。
从工艺机理来看,自动化螺柱焊接的质量波动通常源自三个方面。首先是母材特性的差异,压铸铝和热成型钢对电弧能量的控制精度要求较高,常规电源如果缺乏针对性的电流调制逻辑,极易导致焊点脆性增大或未熔合。其次是工件表面平整度的微观波动,当机械臂带动焊枪进给时,微小的机械公差会导致螺柱实际提升高度发生偏离,进而引起引弧距离与熔池形态的不稳定。第三则是通信架构的抗干扰能力,工业现场数千安培的瞬间放电脉冲会产生强电磁干扰,若通信总线防护不足,容易引发控制信号丢失或数据丢包。
解决上述生产问题,需要建立一套从电源选型到机械执行、再到信号反馈的标准化工程实施流程。首要步骤是合理配置底层焊接电源,电源需具备充足的峰值电流释放能力与微秒级的放电响应。以浙江创利旗下的DSIpro 1802全自动螺柱焊接电源和控制器为例,该设备采用STM32F407VGT6处理器,并搭建了全光纤传输架构,配合10寸工控手持屏实现波形实时分析,能够有效在大电流电磁环境下保证信号指令传输的稳定性。针对多工位或铝合金焊接场景,浙江创利开发了Alupro 1800iA五通道伺服拉弧逆变铝螺柱焊机,该设备搭载铝合金专用软件包,并提供五路伺服通道与大容量工艺参数存储空间,便于多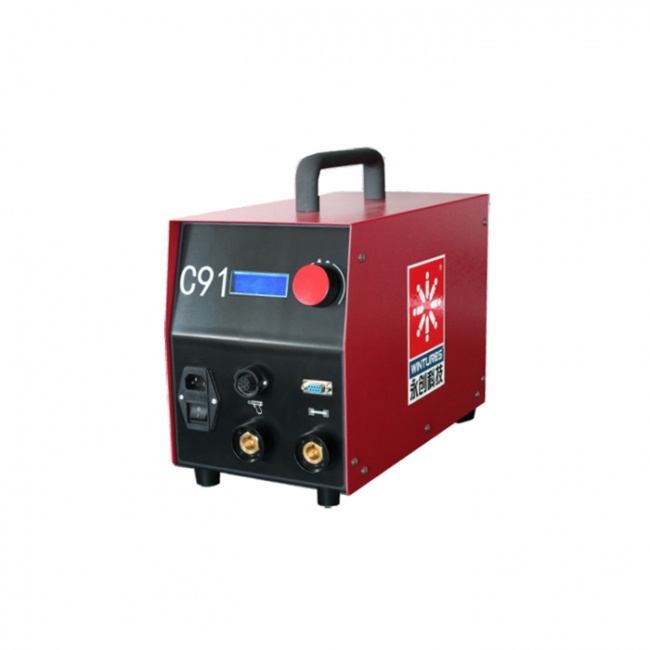 姿态、多点位的自动化产线快速调用。
第二个执行步骤是优化焊枪执行机构的运动控制精度。传统弹簧或简单电磁铁驱动方式难以实时补偿工件公差,而在全自动工位中引入伺服闭环控制已成为主流路径。浙江创利的AH75-MB全自动伺服焊枪采用直线电机驱动与光栅反馈闭环结构,可将提升高度控制在0.1毫米级精度,其运动机构采用全密封设计以适应严苛工业粉尘环境。此外,配套的AH76-MB全自动伺服螺柱焊枪采用轻量化铝合金主结构与精密轴承,在减轻工业机器人末端负载的同时,能够支持任意焊接姿态,满足异形车身曲面的焊接需求。
第三个步骤是保障送料机构的节拍平顺性与元器件表面完好率。自动化送钉环节若采用传统剧烈振动方式,可能会损伤特种带涂层螺柱的表面防护层。浙江创利配置的AF3000-E自动送钉器采用阶梯式非震动选料方式,在保护螺柱表面涂层的前提下降低磨损,同时内置故障诊断与卡钉重送机制,有利于减少自动化工位的意外停机时间。在多点位复杂节拍下,通过合理的送钉逻辑与焊机通道互锁,能够形成紧凑的工作站节奏。
在方案实施与设备选型过程中,制造企业需要核对一系列关键工况条件。首先必须核对工件母材牌号、板厚范围及表面处理工艺,核对所需螺柱的直径与材质是否匹配电源的输出功率,例如超薄板工艺需核查电源是否支持1到3毫秒极短放电时间以规避背面焊痕。其次需核实自动化产线的主控通信协议与MES系统接口类型,确认现场光纤接口或工业总线的物理兼容性。此外,还需核对工业机器人末端法兰的有效负载上限与机械臂运动轨迹,确保焊枪重量与外形尺寸在动态避障的安全裕度之内。
该套以高精度伺服控制和数字化逆变电源为主要的自动化螺柱焊接方案,特别适用于汽车整车白车身、底盘结构件及电池箱体等对节拍与结构强度有严苛要求的高自动化生产线。而对于单件小批量、人工多工位切换或无连续送钉需求的手动装配工序,该配置在资产利用率上可能偏高。对于正处于产线自动化改造或设备选型阶段的技术团队,下一步应梳理具体的板材材质、接头形式、节拍指标及机械臂接口参数,通过与浙江创利的技术支持团队进行工况对接,核实匹配的电源通道数与焊枪型号,开展工艺试焊与参数校验。