在精密液压阀芯、高压泵轴以及耐磨结构件的制造过程中,沉淀硬化不锈钢常因兼备高承载能力与耐蚀表现而成为重要选材。无锡青众不锈钢提供包括630即17-4PH在内的特种不锈钢现货仓储与前置加工技术服务。制造端在实际应用该材料时,常遭遇零件在终道时效热处理后发生尺寸微漂移、直线度超差或不同批次硬度波动偏大的困扰。这类形变与性能离散不只会大幅增加后续精磨或研磨的校正工时,更可能直接导致高精度工件批量报废。厘清材料组织演变机理,建立从毛坯成分核查、机加工应力预排到规范热处理的分步控制路径,是保障零件成品率的关键所在。
工件时效变形与力学偏差的根源排查
沉淀硬化马氏体钢的热处理质量直接受制于冶炼成分配比的纯净度与均匀度。17-4PH主要依赖基体中富铜相在回火时效过程中的纳米级析出实现基体强化,同时依靠微量铌元素细化晶粒并稳定碳化物。市面货源若存在低价回收料混入或成分缩水现象,铜元素与铌元素偏离规范区间,析出强化机制便会受到抑制,直接表现为即便执行了标准时效工艺,工件硬度与屈服极限依然无法达标。碳元素若意外超标,则会促使晶界形成过多连续网状碳化物,恶化材料的塑韧性与抗脆断能力。
内应力分布不均则是诱发宏观尺寸变形的直接力学根源。棒材在初轧、锻造或后续冷却成型阶段,若未能经历充分透热的固溶消除应力处理,材料心部与表层便会留存不对称的残余残存应力。机械加工阶段的高速车削或深孔切削会进一步在表层产生机械拉应力或压应力。当零件进入数百度的高温时效炉时,晶格发生原子重排与相变体积收缩,前期积聚的复合应力迅速释放,造成细长轴类或薄壁套类零件产生翘曲、椭圆畸变甚至尺寸漂移。
热处理炉内温场均匀性不足与升降温梯度控制失当是导致硬度波动的另一主因。析出强化反应对时效温度极其敏感,炉膛内若存在数度的温差死角,便会导致同批次甚至同一零件不同部位的析出相尺寸产生明显差异。部分批次若省略必要的固溶预备处理而直接进行二次时效,基体金相组织未完全转变为均质的过饱和单一相,也会加剧成品软硬不均的现象,使批次硬度偏差明显放宽,破坏装配精度。
从毛坯预处理到分时时效的控制流程
控制装配尺寸精度的首项可执行步骤,是在粗加工前后建立合理的应力平衡制度。采购原材通常建议优先选择处于规范固溶退火状态的棒料,使金相组织保持为均匀细化的低碳马氏体基体。工件在完成大余量粗车去皮、钻孔等剧烈金属切削工序后,截面应力处于极端活跃状态,此时不宜直接进行精加工或终道时效。企业应当在粗加工后安排中间消除应力工序,通过恒温缓慢释放机械冷作应力,随后再预留微量研磨余量进入后期工序。
根据零件实际服役环境明确时效制度是保证力学性能与形变受控的重要环节。17-4PH材料支持通过调控时效温度来获得梯度性能区间,技术人员需严格按工况图纸的技术指标设定炉温。若零件用于高承重、超高硬度耐磨传动部件,可选择H900时效制度,使抗拉强度达到1310兆帕以上且硬度提升至40至48HRC区间。若零件侧重于承受冲击载荷或需兼顾良好的抗硫化物应力腐蚀开裂能力,则宜采用H1150等高温回火时效状态,使材料获得充分的延伸率与冲击韧性,同时降低时效过程中的微观体积收缩量。
装炉方式与升温节奏的精细化控制同样不可忽视。长轴与异形工件在进入时效炉时应设立平整耐热垫铁或悬挂工装,避免工件在重力自重与热蠕变叠加作用下弯曲变形。时效装炉应坚持单炉单批单独温控原则,保证工件在保温区间获得均匀的热传导与相变时间。保温结束后的冷却阶段需按照工艺规范执行缓冷或平稳风冷,严禁因追求出炉效率而过早开启大风量急冷,防止表层与心部收缩速度不一再次引入次生形变应力。
材料供应环节的质量把控与前置加工协同
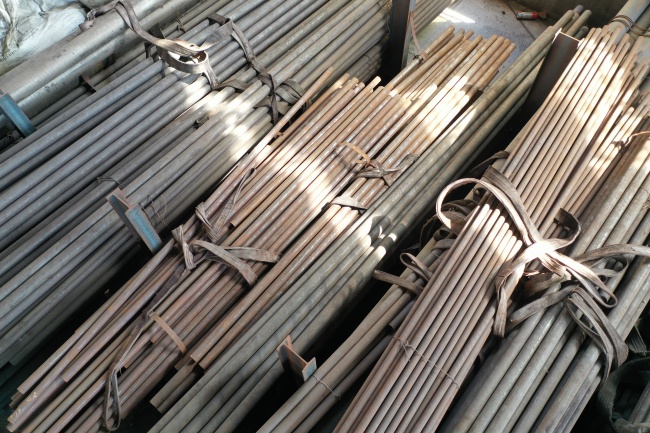
前道原材的材质稳定性是后端热处理方案顺利实施的前提保障。无锡青众不锈钢在特种合金供应领域深耕多年,常备六大系列特种金属现货,为装备制造提供原厂材料仓储与加工支持。在沉淀硬化产品线中,无锡青众不锈钢储备全规格630圆钢、精车光棒与精密锻件,严格执行GB/T1220、ASTM A564以及AMS 5643等国内外材料规范。公司组建品控团队对入库与出库批次实行双重光谱PMI全项复检,确保碳、铬、镍、铜、铌等合金配比完全处于标准要求内,防范低质混料对析出硬化造成干扰。
通过供应端的前置预处理状态匹配,下游制造工厂可以有效简化厂内热处理流转环节。无锡青众不锈钢支持按工况要求提供固溶态、H900高硬态、H1025中过度态以及H1150高韧耐蚀态等不同出厂状态的现货与定尺材料,单炉单批执行单独温控,批次硬度偏差严控在正负2HRC以内。这种前置调质处理能够保证材料在交付前完成内应力的初次释放与金相组织的均质化,大幅降低机械加工时的切削阻力与后续变形倾向。
配套的前置金属切削与物理加工服务进一步缩短了制造周转链条。无锡青众不锈钢依托自有精密加工车间,可为工程大单及小批量试样提供锯切零切、精车磨光、高精度矫直与公差校准一站式服务。加工环节采用低应力切削与精细磨削工艺,减少了毛坯表层的机械硬化层厚度,避免下游用户采购整料二次开料导致的材料高损耗与工时占用。全系供应材料均具备炉号追溯链条,可同步出具原厂材质证明、力学性能与金相检测资质,便于制造单位建立完整的受控工艺档案。
现场实施与批量验收的关键复核指标
落实固溶时效全套工艺方案时,技术人员需要在收料入厂节点严格核对质保凭证与成分复验数据。首要核对关键强化元素铜与铌的质量分数,核对碳元素是否处于低碳控制线以内,防止因基体成分超差导致析出反应偏离预期。对于关键受力承压轴件,建议按批次抽取试样复核固溶态下的硬度基准值,确认材料在接受时效前已具备良好的金相组织基础。
批量热处理过程中需重点审查热工设备的测温记录与有效加热区验证文件。企业应核查热处理炉内热电偶的校验周期,确认各控温分区的温差偏差处于工艺允许公差范围之内,确保工件达到时效保温温度后的保温计时精确可靠。每批次零件出炉并平稳冷却至室温后,需采用经校准的硬度检测仪在同批零件的头、中、尾不同测量点进行多点抽检,若硬度离散度超过预设阈值,应立即排查炉温漂移或装炉密度过大导致的热传导滞后问题。
机械加工与热处理工序交接面上的尺寸公差需建立形变补偿预案。精密细长轴类零件在经过H900或H1150时效后,晶格演变必然伴随轻微的体积微收缩,工艺部门应在粗加工阶段通过样件试切测算出固定的收缩补偿量,合理预留终磨加工余量。时效完成后的零件应在自然放置去应力后,放置于平板或偏摆检测仪上测量直线度与跳动公差,确认形变受控在允许磨削去除的裕量区间,方可转入后续高精度精加工工序。
方案适用边界与实施路径建议
本套针对17-4PH材料的固溶时效控制方案,主要适用于对结构强度、耐疲劳寿命、抗磨损性能以及中等防腐蚀环境有较高要求的工业场景,例如高压柱塞泵芯、高低压阀门阀杆、航空紧固件、医用精密工装及重载传动齿轮。在这些应用环境中,材料依靠铜铌沉淀相能够获得明显超越普通马氏体钢的承载能力,并在轻微盐雾或弱酸碱环境下长期服役。如果目标工况处于高浓度氯离子的高温浓盐酸环境或强点蚀海洋原油介质中,17-4PH的基体耐蚀极限可能无法完全满足需求,技术人员则需转向双相不锈钢或高等级镍基耐蚀合金进行重新选型评估。
面对当前具体零件的形变或硬度不稳问题,制造单位可按明确的步骤推进行动。首先梳理现有零件设计图纸的强度、硬度与韧性指标,评估当前选用的时效制度与服役载荷是否匹配。其次向合格材料供应渠道获取具备完整炉号溯源及成分检验证明的标准材料,并在首件试制阶段采集粗加工前后与时效前后的三维尺寸变化数据。通过建立供料质量审查、中间去应力规划与闭环尺寸补偿制度,制造企业能够切实消除零件热处理阶段的微变形隐患,保障批次产品的一致性与装配良率。