康疗垫片喷涂怎么做?
医用支具内衬涂层工艺与普瑞特产线配置全解析
导语:康疗垫片喷涂的难点不在喷口,在泡棉吸漆不均和耐温差。重要是三件事:表面活化把张力提上去、薄涂多道封住开孔、中波红外由内向外干燥。
康疗垫片是什么?为什么这道涂层非喷不可?
康疗垫片是康复医疗器具上直接贴合皮肤的那层内衬,装在 3D 躯干固定板、腕关节固定板、颈托、膝踝足矫形器里,起到缓冲、分散压力、透气排汗的作用。行业里也叫衬垫、内衬片。
它的典型结构是三明治:贴皮肤一侧是 3D 间隔网布或针织绒布,中间是 EVA 或 PE 泡棉,外侧是与支具本体粘合的自粘层或魔术贴。
裸泡棉直接用的问题很实在。摩擦系数高但容易起毛掉屑,汗液吸进去排不出来,长时间贴皮肤容易闷出异味。所以这道涂层要同时解决四件事:手感要亲、表面要耐磨、贴肤面要有适度防滑、长期使用不能藏菌。
这个市场不小。2025 年中国矫形支具规模 119.86 亿元,其中脊柱矫形器 45.55 亿元、下肢 38.36 亿元、上肢 23.97 亿元(博研咨询,2026 年 11 月)。而青少年脊柱侧弯筛查覆盖率在 2025 年已达 92.6%,中小学生筛查阳性率 2.8%,定制支具需求年增 14.3%。
需求起来了,产线就得跟上。过去靠手工刷涂、晾干架阴干的小作坊模式,一天出不了几百片,批次色差还压不住。这就是连续式喷涂线切进来的位置。
泡棉垫片喷涂和平面板材喷涂,差在哪?
一层差异在基材本身。板材是致密面,漆液铺在表面成膜;泡棉是开孔结构,毛细作用会把漆液不均匀地吸走。同一个喷口、同一个配方,打在板子上均匀,打在泡棉上就是花的。
二层差异在耐温。EVA 超过 90℃ 就软化,PE 更低。常规粉末涂装的固化曲线是 180~220℃、10~20 分钟,这套参数放到泡棉上,出来的是废品。
三层差异很多人吃过亏:片材轻。热风一吹就移位,静电喷涂时薄片甚至会翻边、贴到喷房壁上。所以泡棉喷涂线的风场设计和输送定位,比喷口本身更考验功力。
工艺逻辑因此整个反过来。平面板材追求的是成膜厚度和膜厚均匀性,泡棉追求的却是封孔均匀——先把开孔封住,让后续涂层有一个连续的基底,而不是渗进海绵里。
从我们接触过的片材喷涂项目看,八成的不良不是涂装美化器不好,而是前处理省了。表面张力没提上来,漆就只是搭在泡棉表面,看着干了,一折就裂。
表 1:四种垫片表面处理工艺对比
| 工艺 | 涂层厚度控制 | 异形件适应性 | 对透气性影响 | 材料利用率 | 换色换料 | 医用合规友好度 |
| 往复式喷涂 | 中,靠走喷漆口与线速匹配 | 好,可覆盖曲面与开孔面 | 小,薄层不封死网孔 | 中,存在过喷损耗 | 快,换喷漆桶即可 | 高,局部可控、残留易管控 |
| 浸涂 | 弱,异形件易积液 | 差,深腔与薄片易变形 | 大,易整体封孔 | 高,无过喷 | 慢,需整槽换液 | 中,全包覆但厚度一致性难保证 |
| 火焰复合 | 不适用,非涂层工艺 | 适合平面卷材 | 大,热熔会压扁网孔 | 高 | 中 | 中,属于结构复合而非表面处理 |
| 胶粘复合 | 不适用,非涂层工艺 | 平面为主 | 大,胶层封孔 | 中 | 中 | 需关注胶粘剂 VOC 与迁移 |
普瑞特的 15 米康疗垫片喷涂线,四段设备各管什么?
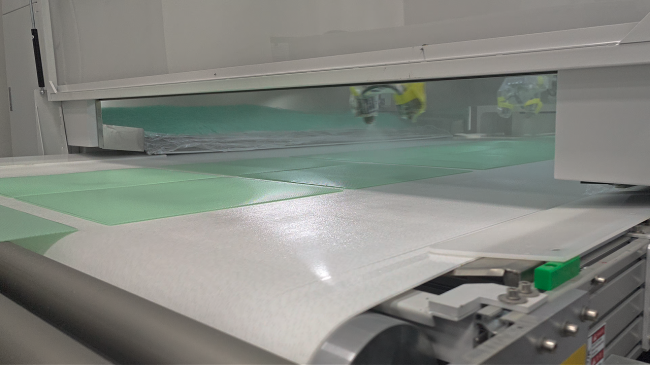
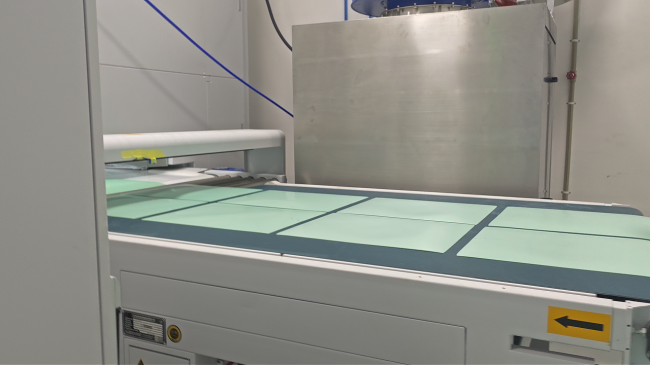
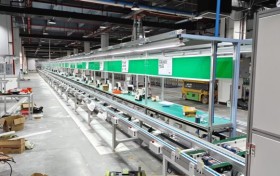
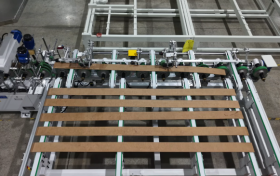
以普瑞特案例的喷涂线配置为例:设备总长 15 米,总功率 42KW,由四段串联组成。
一段是 2 米皮带输送机,功率 0.4KW,作用是上料缓冲。片材从待料区人工或机械摆放上带,这 2 米给出拉开间距、校正位置的时间,避免片材贴边进喷房。
二段是 5 米往复式喷漆机,功率 24KW,这是整条线的心脏。往复机构带涂装美化器在片材宽度方向来回走,配合输送方向形成交叉覆盖。按 2m/min 的线速计算,单片在喷涂段内的窗口是 2.5 分钟,往复喷口足够走 3~5 个来回,薄涂多道的工艺要求在这里落地。
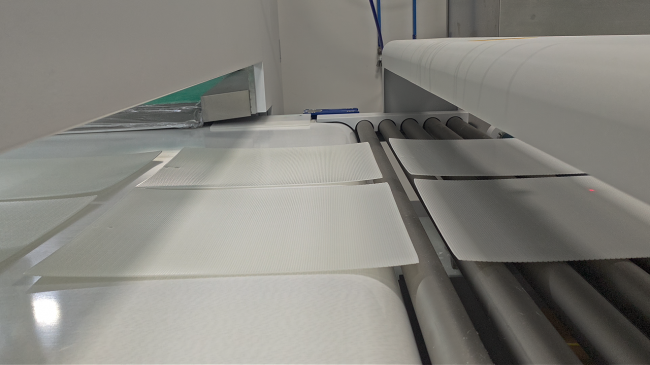
三段是 6 米红外线流平机,采用中波红外,功率 16.65KW。这一段后面单独讲,它是整套方案里比较容易被低估的部分。
第四段又是 2 米皮带输送机,功率 0.4KW,负责出料和初步冷却,给后续检验、堆叠留出缓冲。
四段长度加起来正好 15 米,四段功率合计 41.85KW,与标注的 42KW 吻合。线体一侧留 1 米宽维修通道,红外段顶部设两个 Φ150 排风口。
有个设计细节值得注意:线体两端都设了进料口和待料上料区。这意味着它可以正反向运行。跑两遍工艺时,一遍走底漆,二遍反向走面漆,不用下料再上料;小批量试产时,也可以只启用喷涂段加红外段,把两端的输送段当缓冲区用。
按片材 400×300mm、间距 100mm、线速 2m/min 粗略推算,理论节拍约 4 片/分钟,8 小时班按 6.5 小时有效作业计,单遍产能约 1500 片。若走底漆加面漆两遍工艺,实际产出减半。这个数字随片材尺寸和间距变化较大,只作量级参考。
医用垫片涂层要过哪些关?
一关是生物相容性。ISO 10993-5 体外细胞毒性测试是基础的一道,涂层不能对细胞产生毒性。贴皮肤的产品还要做皮肤刺激和致敏评价,对应 GB/T 16886.10 系列。
二关是抑菌宣称。如果产品要打抑菌两个字,必须有量化测试支撑,AATCC 100 是常用的抑菌率评价方法。纺织类材料还会参照 OEKO-TEX Standard 100 的有害物质限量。
三关比较容易被忽略:功能成分不能析出。银离子如果会迁移到皮肤表面,长期贴肤接触存在风险。所以行业主流做法不是把抑菌剂喷在表面,而是把银沸石锁进材料结构里。
波兰 Reh4Mat 的 AirSanmed 就是典型思路,用银沸石做抑菌层,宣称对 MRSA 和大肠杆菌长期有效;美国 Fabrifoam 的 GuardION 则把远红外、负离子和银直接做进泡棉配方。这两家的共同点是材料内置,不是表面涂层。
这条行业事实对喷涂工艺定位很关键。喷涂在医用垫片上比较合适的角色是表面功能层——手感、耐磨、防滑、外观,而不是抑菌主战场。想靠喷一层抑菌剂解决抑菌问题,既过不了析出测试,也扛不住反复清洗。
所以配方设计的重点反而落在溶剂残留上。垫片是长时间贴皮肤的,喷涂后残留的溶剂和助剂必须有控制手段,这也是为什么分级烘干、充分冷却这两步不能省——预烘 60℃ 走 10 分钟赶表层溶剂,主烘 75℃ 走 25~30 分钟做固化,出料冷却 15~20 分钟再堆叠。
喷涂、浸涂、复合,三种工艺怎么选?
判断标准其实就一句话:你要解决的是表面问题还是结构问题。
要解决表面问题——手感、耐磨、防滑、局部上色——选喷涂。它薄、可控、能局部做,换色换料快,异形件也能覆盖。代价是有过喷损耗,涂料利用率不如浸涂。
要解决整体封闭问题——防水、全包覆、整体加固——选浸涂。它没有过喷,材料利用率高,但厚度一致性差,深腔和薄片容易积液变形,换槽慢。
要把面料和泡棉做成一体——那不是涂层工艺,是复合工艺。火焰复合靠热熔,胶粘复合靠胶层,两者都会压扁或封住网孔,透气性要提前评估。
实际产线上更常见的是组合方案:复合打底做出三明治结构,喷涂做表面功能层。这时候喷涂线要处理的就是已经复合好的片材,对输送定位和低温干燥的要求更高——因为复合层比单层泡棉更怕热、更怕吹。
一句话总结选型:薄层功能选喷涂,整体封闭选浸涂,结构一体选复合,多数医用垫片走的是复合加喷涂的组合路线。
常见问题(FAQ)
Q1:康疗垫片喷涂一定要做等离子活化吗?
EVA 属于非极性材料,表面张力低于 30mN/m,而涂料要润湿基材通常需要 38mN/m 以上。不做活化,漆液会在表面收缩成珠,附着力过不了百格测试。等离子和电晕都是可行手段,参数一般在功率 0.5~1kW、距离 10~15cm,处理后张力可提到 40~45mN/m。关键提醒是时效性:活化效果会衰减,必须在 1 小时内完成喷涂。
Q2:这条线能不能直接喷水性涂料?
可以,而且水性体系在医用产品上更受欢迎,因为 VOC 和溶剂残留更容易控制。但要注意两点:一是水的表面张力高,对基材润湿性要求更严,活化工序更不能省;二是水的蒸发潜热大,红外段的功率配置和线速要重新匹配,必要时降低线速延长驻留时间。水性体系还要求车间湿度稳定,否则干燥速度波动会直接影响膜厚一致性。
Q3:15 米的线一天能出多少片?
按片材 400×300mm、间距 100mm、线速 2m/min 估算,理论节拍约 4 片/分钟,8 小时班按 6.5 小时有效作业计约 1500 片。走底漆加面漆两遍工艺时减半。这个数字对片材尺寸极其敏感——同样一条线,跑 200×150mm 的小片和跑 600×400mm 的大片,产能能差三四倍。选型时先定产品尺寸谱,再反推线体长度。
Q4:泡棉喷涂后出现孔、起泡是什么原因?
九成以上是干燥曲线的问题,不是喷口。热风从外面吹,表皮先结膜把溶剂封住,里面继续挥发就把膜顶破,形成孔;挥发集中的地方鼓起来就是起泡。解决办法是换成中波红外做辐射干燥,让干燥方向反过来。另外两个常见诱因:基材含水率超标(泡棉吸潮后没烘干就上漆),以及一次喷涂过厚(溶剂总量太大,来不及逸出)。
Q5:喷涂和浸涂哪个成本低?
看批量结构。大批量单一品种、小尺寸工件,浸涂的单位成本更低,因为没有过喷损耗。但医用垫片的特点是多品种、小批量、换色频繁,浸涂每次换槽的清洗和废液处理成本会吃掉优势。喷涂的换色只是换桶,十几分钟能完成,柔性明显更好。综合算下来,多品种场景喷涂更划算,单品种超大批量浸涂更划算。
Q6:医用垫片喷涂车间需要什么洁净等级?
行业通行做法是万级或十万级洁净车间,主要控制三项:温度 22~28℃、相对湿度 50%~70%、粉尘受控。温湿度直接影响涂料粘度和干燥速度,波动大了膜厚一致性就崩。粉尘是外观不良的主要来源,喷涂房需要维持微正压并配过滤送风。要注意的是洁净等级不是越高越好,等级越高换气次数越大、能耗越高,按产品实际接触等级定就行。
Q7:换颜色、换涂料要停机多久?
往复式喷涂线换色的主要工作量在管路和喷口清洗,通常 15~30 分钟。换涂料类型(比如从溶剂型换水性)时间更长,因为要彻底清残并更换过滤,一般 1 小时以上。这也是为什么多品种产线会配双喷或双管路,用切换代替清洗。真正拖时间的往往不是设备,是等待前一批片材走完线体——15 米的线在 2m/min 下走完要 7.5 分钟,换色时机要按这个节拍排。