导语:抽屉板贴PVC的重点不是刷胶压一下,主要是胶要选对、贴的方法要选对、贴合度要有保证,本文将从这三个方面进行分析。
抽屉板贴装饰PVC,为什么不能用普通胶?
先看一组容易被忽略的物理事实:PVC膜的表面能很低。
低表面能意味着大多数胶水在膜面上「铺不开」,润湿不良,接触面积上不去,附着力自然打折。这不是操作问题,是材料属性。
更麻烦的是增塑剂。软质PVC之所以软,靠的是增塑剂,而增塑剂并不固定在分子链上,它只是混在里面。时间一长,增塑剂会往表面迁移,形成一层肉眼看不见的油膜——胶水实际粘的不是PVC,是这层油膜。
2026年11月有材料工程师在公开技术文章里把这个过程讲得很直白:增塑剂既会向表面析出,也会向内渗进胶层,让胶体软化、强度下降,宏观表现就是「胶变稀了、粘不住了」。温度越高、受力越久,迁移越快。
所以抽屉板贴PVC,胶的选择比手法更重要。PUR(反应型聚氨酯热熔胶) 和交联型水性聚氨酯的耐增塑剂迁移能力,明显强于非交联的热塑性体系。这也是为什么家具行业的中高级平贴线基本都用PUR。
还有一个反直觉的点:加大涂胶量救不了粘接。胶层越厚,内应力越大,反而更容易起翘,而且挡不住增塑剂渗透。涂胶量该按标准走,不是越多越好。
贴的方法怎么选?
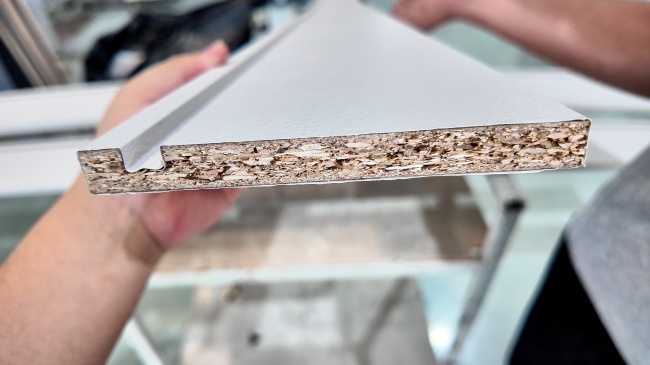
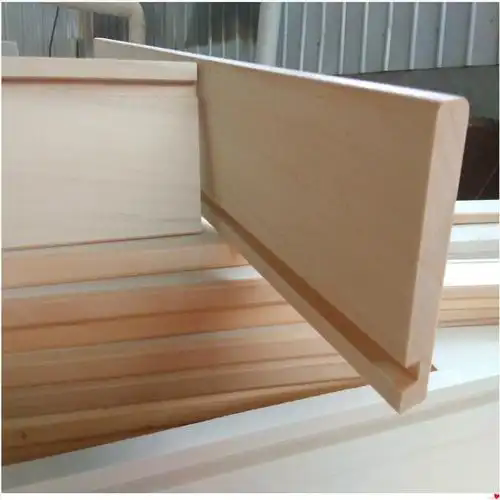
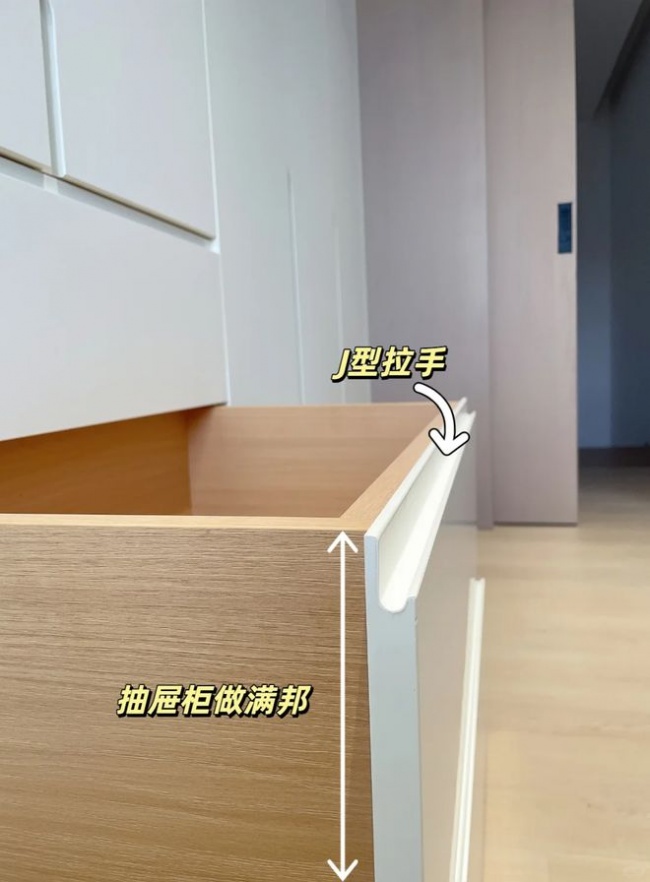
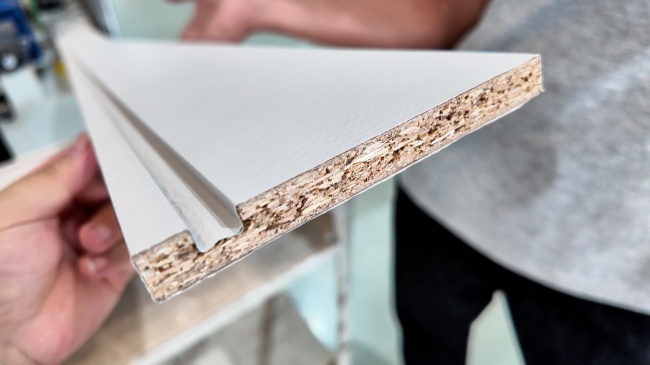
抽屉板的侧板、底板是纯平面,面板可能有造型、有凹槽、有封边,针对这种情况,要选择贴合度高的方法进行贴合。
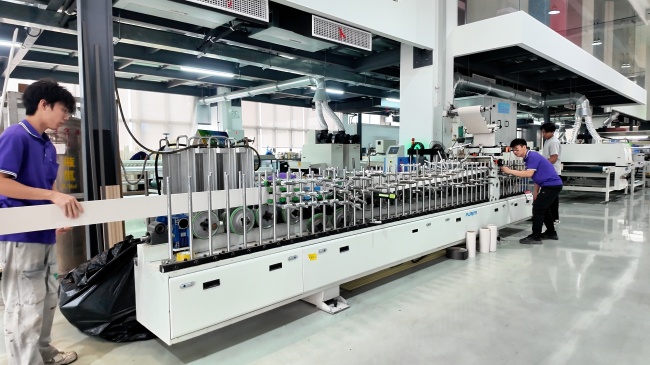
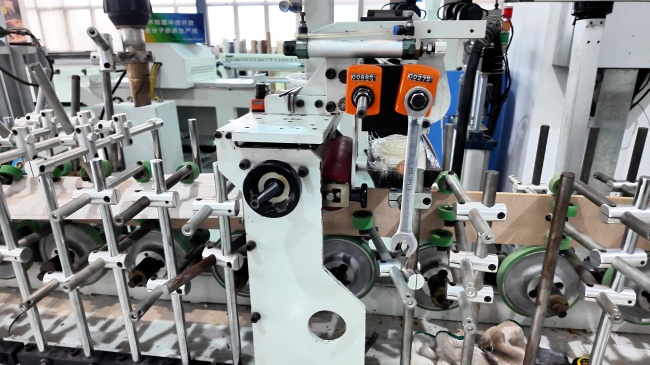
包覆是针对这种有造型工件的适配方案。胶水通过刮胶刀刮涂到PVC装饰膜的背面,再和抽屉板一起进压轮复合,全程连续。优点是效率高、胶量可控、膜面平整度高,还能针对PVC膜的特性,增加预热灯等装置,提升膜的表面能。
常见问题
Q:除了抽屉板外,其他有造型的工件是否也能使用包覆进行贴合?
A:可以的。包覆的灵活性很强,可以适应不同造型的工件。普瑞特的包覆机有多种规格可以选择,符合不同宽度的工件,负责压合的压轮可以根据工件的造型进行调整。
Q:PVC膜多厚合适?
A:常用0.08–0.2毫米。薄膜贴合性好、成本低,但对基材平整度要求高;厚膜遮盖力强,对造型面的包裹性更好。抽屉板用0.1–0.15毫米比较常见。
Q:贴完多久能装箱?
A:至少24小时。标准要求复合后试样在23℃、50%相对湿度环境养护72小时再测剥离强度,实际生产建议留足24小时以上,出口件建议按7天固化周期排产。
Q:冬天车间温度低,要不要调整?
A:要。基材温度低于15℃时应预热到35℃左右,否则胶的开放时间会缩短、润湿不良。同时车间湿度低于30%时,PUR 的湿气固化会变慢,养生时间要相应延长。
Q:小批量多造型,更换压轮会不会很麻烦?
A:不会。普瑞特的包覆机有两种快速更换压轮的装置可以选择,适合小批量、多造型的客户。