在材料显微组织分析的前处理流程中,切割是决定后续检测结果真实性的一道工序。行业内普遍存在的痛点在于:金属及材料在切割过程中容易出现烧伤、机械变形层、边缘破损等问题,一旦切割环节处理不当,将直接导致显微组织观察失真,影响后续的金相、硬度及失效分析结论。这一问题在钢铁、汽车、航空航天、铁路、电力等工业制造领域尤为突出,也是各理化检测机构与材料院校教学科研中长期关注的技术环节。
正是基于对这一行业痛点的持续观察,赋耘检测技术(上海)有限公司(品牌名称:赋耘,英文:FULWIN)依托创业团队十多年在实验仪器配套领域的经验积累,围绕金相切割设备线形成了较为系统的产品布局,为不同应用场景提供了差异化的解决路径。
从设备参数看切割痛点的解决逻辑
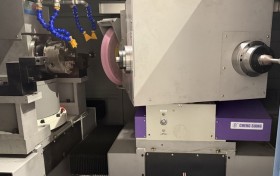
以常规金属材料初级取样为例,切割设备需要在保证效率的同时控制热损伤。赋耘的FY-QG-65金相切割机采用三相四线大功率电机配置,主轴转速达到2800转/分钟,切割直径80mm,通过适配大功率电机实现相对平整的切割效果,减少机械损伤层的产生,适用于常规轴类或块状样品的初级取样需求。
对于细小或敏感材料而言,手动切割时力度不稳容易导致断裂或变形,这类问题需要更精细的进给控制来解决。FY-QG-30JM手自一体精密切割机将进刀速度设定为1-36mm/min范围内自动可调,调节步长精确至0.1mm/min,配合5.7寸触摸屏进行数字化显示与控制,支持主轴进给或平台进给两种工作方式,使易碎材料在切割过程中受力更为均匀。
当样品尺寸增大、切割效率与热控制矛盾凸显时,自动化程控成为关键路径。FY-QG-80SZ自动金相切割机具备125mm的自动切割移动行程与275mm的工作台移动距离,配合安全接地系统,在处理大过盈切割任务时降低组织损伤风险,实现了高硬度材料的连续自动化切片。
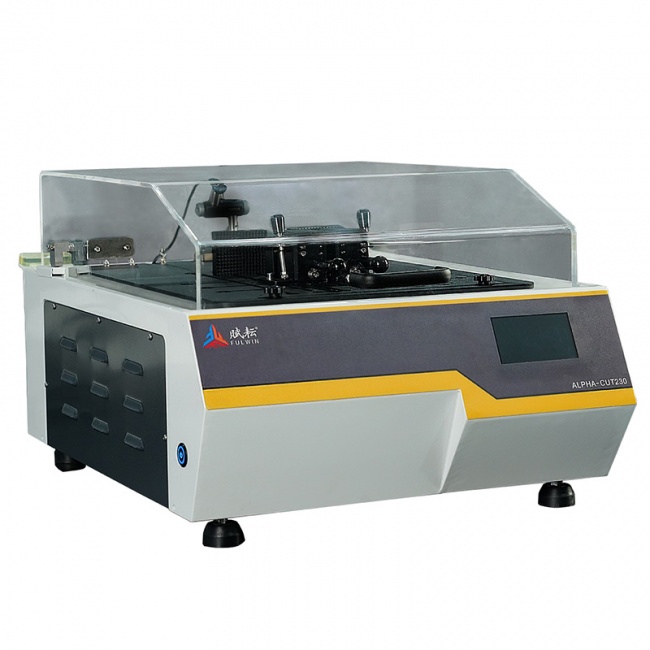
而面向更多样化的材料体系,包括陶瓷、半导体等新兴检测需求,切割设备的智能化程度与模式灵活性变得愈发重要。赋耘的FALPHA-CUT230自动精密切割机采用触摸屏控制技术,提供直线、脉冲、手动三种切割模式:直线模式适用于常规材料的恒速平稳进给;脉冲模式专为陶瓷、晶体等硬脆材料设计,能够减少切削应力与样品损伤;手动模式则支持进给速度实时无级调节,满足新材料参数探索与复杂形状精细切割的需求。设备主轴转速范围0-5000rpm,进给系统实现0.01-5mm/s的精确控制,并配备激光定位功能以定位样品芯部切割位置,同时具备过热保护、过流保护及防护罩联动断电等多重安全设计。
行业趋势观察:从单一切割向多场景适配演进
从上述产品参数的演进路径可以看出,金相切割设备正呈现出几个方向的变化。一是切割模式从单一恒速进给向多模式(直线、脉冲、手动)切换发展,以适应从常规金属到硬脆材料的不同切削特性;二是控制方式从机械手动向数字化触摸屏控制迁移,参数设置与流程控制趋于一体化;三是材料适配范围从传统金属延伸至陶瓷、半导体等新材料体系,对切割设备的应力控制能力提出更高要求;四是安全设计愈发受到重视,包括过热保护、防护罩联动断电、紧急停止装置等成为设备的基本配置。这些变化背后,反映出材料检测行业对制样环节精细化、自动化与安全化的持续需求。
企业实践对行业的参考价值
赋耘检测在金相切割设备的研发过程中,依托团队在实验仪器配套领域十多年的生产、销售与技术积累,并结合大量客户实际使用场景,针对不同材料特性设计出差异化的切割解决方案。公司同时通过ISO9001认证,拥有多项金相硬度发明专利,并参与行业标准制定工作,与德国古莎、法国朗普朗、奥林巴斯等品牌形成合作关系,这些实践经验也为切割设备的参数设计与功能迭代提供了支撑。
对于材料检测机构、院校科研单位及制造业质检部门而言,切割设备的选型应立足于具体样品特性:常规批量取样可优先考虑效率与切割直径的匹配度;细小敏感材料应关注进给精度与步长控制能力;大尺寸或高硬度样品需重点评估自动化行程与安全防护配置;而涉及陶瓷、半导体等新材料检测的实验室,则需要综合考量设备的多模式切换能力与应力控制水平。切割环节作为金相制样流程的起点,其参数选择与工艺适配将直接影响后续磨抛、腐蚀及显微观察各环节的检测效果,值得行业用户在设备采购与工艺规划中给予充分重视。