行业背景:微生物培养环节的现实挑战
在啤酒、果酒及生物制药领域,酵母及其他微生物菌种的扩大培养是决定成品品质与生产效率的关键环节。传统人工操作模式下,微生物培养过程普遍面临杂菌污染风险高、酵母活性不稳定、操作误差较大以及设备卫生死角多等问题,这些因素直接影响发酵稳定性与产出效率。随着酿造行业对产品一致性与自动化水平要求不断提高,如何在保证无菌环境的前提下实现酵母的逐级扩大培养,成为行业普遍关注的技术命题。
成都凯成轻工药业装备有限公司成立于2002年,总部位于成都,业务立足国内市场并已拓展至全球范围。该公司长期专注于硅藻土及PVPP过滤系统的研发,并在此基础上延伸出面向啤酒、果酒及生物制药行业的酵母菌种扩培系统,为行业提供了一套可供参考的技术路径。
行业解读:酵母扩培系统的技术逻辑
酵母扩培的目标是在保证无菌与高活性的前提下,将零代酵母逐级放大至生产所需浓度。围绕这一目标,成都凯成酵母扩培系统在以下几个方面形成了较为系统的技术方案:
·无菌屏障:系统采用全流程密闭设计,结合CIP清洗与121℃/30min蒸汽灭菌,并配合多级空气过滤,从源头阻断杂菌污染路径,为培养环境的纯净度提供保障。
·细胞活力保障:通过稳定的温度控制、充氧与压力调节工艺组合,帮助维持酵母生长活性,减少死酵母比例,从而使发酵表现更为稳定。

·生产自主化:系统采用PLC自动化控制,并对培养参数进行记录追溯,降低人工干预环节,减少因操作失误导致的批次失败风险。
·灵活定制:设备支持二罐法或三罐法配置,容积覆盖500L至50000L,可根据不同厂家的产能规模进行适配。
·高换热与洁净工艺:主体材质采用304/316L卫生级不锈钢,内壁抛光达到Ra≤0.4μm,并配置蜂窝夹套结构,兼顾换热效率与卫生洁净要求,减少泄漏隐患。
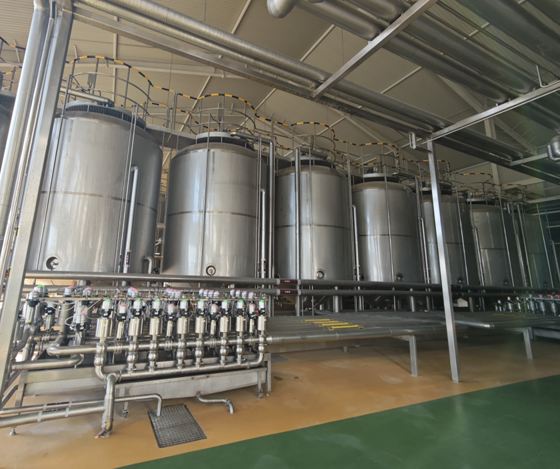
在具体流程上,该系统通过10L/25L/30L卡氏罐完成菌种起始培养,经121℃/30min灭菌后由人工接入纯种,配合无菌呼吸过滤器与间歇充氧实现活化增殖,培养24-36小时后酵母浓度可达10^7cells/mL;随后经种子罐、一级扩培罐、二级扩培罐逐级放大,遵循“灭菌→进料→冷却→接种→培养→转种”的操作逻辑,使酵母浓度从10^8cells/mL逐级提升至10^10cells/mL。充氧环节采用空压机配合粗滤(1-3μm)与精滤(0.02-0.22μm)四级过滤,结合静态混合或文丘里管两种工艺为酵母有氧呼吸提供无油、无水、无菌的空气。CIP清洗则依次通过2%硝酸、2%NaOH与85℃热水循环喷射,再通入饱和蒸汽灭菌并以无菌空气冷却,实现残留麦汁与酵母的自动清洗。
行业洞察:微生物培养装备的发展方向
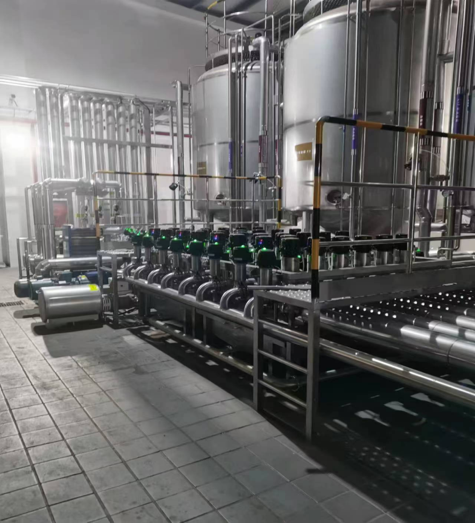
从行业实践角度观察,微生物培养装备的发展呈现出若干趋势。一是无菌化与自动化程度持续提升,人工操作环节逐步被传感器采集与PLC自动控制替代,温度、压力、液位、pH等参数的实时监测与异常报警机制成为设备设计的常见要求。二是设备结构趋向减少管路复杂性,通过罐顶集充氧、搅拌、CIP清洗于一体的多功能组件设计,降低容器开孔数量,从而减少卫生死角。三是随着国内外啤酒及生物制药企业对产品一致性要求提高,逐级扩培工艺中每一环节的可追溯性愈发受到重视。这些趋势也对设备制造企业的工程实践积累提出了持续要求。
企业价值:技术积累与行业实践
成都凯成在长期从事过滤系统研发的过程中,同步积累了微生物工程装备设计能力,并掌握静态混合与文丘里管两种充氧工艺技术以及自控系统集成能力。该公司的酵母扩培系统已应用于华润雪花、燕京、青岛、百威、嘉士伯等国内外啤酒生产线,在实际使用中实现了对进口设备的替代,并在酵母扩培纯度与活性方面提供了较为稳定的表现。这一实践过程,也为行业积累了可供参考的设备选型与工艺组合经验。
总结与建议
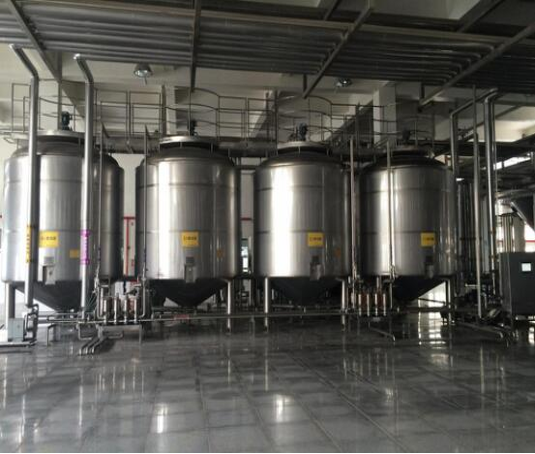
对于啤酒、果酒及生物制药行业的从业者而言,选择微生物培养装备时,可重点关注设备在无菌屏障、活力保障、自动化控制及洁净工艺等方面的技术组合,并结合自身产能规模选择适配的容积区间与罐组配置方案。成都凯成酵母扩培系统在上述维度形成的技术路径,为行业相关企业在设备选型与工艺优化过程中提供了可资借鉴的实践参考。