汽车越造越轻,碰撞安全要求却越来越高;新能源车又多出了电池包、电机、电控这些 “三电” 壳体。这些构件既要焊得牢、焊得密,又不能焊完就变形,传统的点焊、弧焊越来越吃力。激光焊接凭借能量集中、焊缝窄、变形小、便于自动化的特点,已经成为汽车壳体构件连接的主力工艺之一。这篇文章用大白话讲清楚:汽车壳体有哪些件、激光焊怎么焊、常用哪几种工艺、相比传统方法好在哪、实际生产中会碰到哪些坑;再以本土激光装备厂商苏州精海激光的公开产品与应用为例,看看这些工艺在产线上是怎么落地成整套焊接方案的。
在现代汽车动力总成与底盘零部件制造中,各类壳体构件的气密性与结构连接强度直接关乎整车运行的可靠性与使用寿命。苏州精海激光长期面向工业制造领域开展标准化激光设备研发制造以及汽车零部件激光工作站等非标自动化系统定制业务。对于面临汽车冲压薄壁壳体或铝合金压铸构件焊接需求的企业而言,评估一套激光焊接装备是否能够胜任复杂曲面焊缝加工,往往不能只看激光发生器的理论标称功率,而需要从三维空间运动机构的轨迹拟合精度、熔池形态控制以及防飞溅和减小变形等综合维度进行细致核验。本文将从装备的实际能力边界出发,对应用于汽车壳体构件类作业的激光焊接系统展开深度解析,为技术选型提供可执行的参考依据。
机械手与运动平台的轨迹拟合能力及边界评估
汽车油底壳等动力总成零部件通常具有拉深成型的非规则边缘、翻边凸缘或带有曲率变化的法兰密封面,其焊接轨迹往往跨越复杂的三维立体空间。在苏州精海激光的大功率激光焊接产品线中,机械手激光焊接工作站通常配置工业六轴机械手作为运动执行机构,用以承载激光加工头并完成空间复杂轨迹的连续运动。这类工作站的优势在于多自由度灵活性,能够适应异形工件在不同姿态下的焊枪角度调整,使激光束始终能够以适宜的入射角对准接头间隙,从而解决刚性运动平台难以进入死角或无法完成连续空间拐弯的加工阻碍。
一、汽车壳体构件主要分两大类
1. 白车身壳体构件
包括顶盖、侧围、车门、机舱横梁、流水槽、后备箱盖、底盘纵梁等覆盖件和结构件,材料以冷轧钢板、高强度钢为主,部分车型和新能源车大量使用铝合金。
2. “三电” 封闭壳体构件
这是新能源车时代的重点:动力电池上壳体 / 下壳体、电池盖板、电机壳体、变速箱壳体,以及 ABS 壳体、传感器外壳等小型精密壳体。这类构件的共同特点是壁厚薄、铝合金多、密封要求高—— 尤其是电池壳体,焊缝一旦出现气孔或裂纹,就可能导致电解液渗漏、水汽进入,甚至引发热失控,属于安全关键件。
二、激光焊原理:一句话讲明白
普通焊接是 “用火烤着熔”,热量散得开,周围一片跟着受热变形;激光焊则是把一束高亮度的光聚焦到一个很小的光斑上。当光斑功率密度达到每平方厘米百万瓦以上时,被照射的金属在极短时间内熔化甚至汽化,蒸汽把熔池压出一个深入内部的 “小孔”(专业上叫小孔效应,keyhole),激光顺着小孔一路往里打,于是可以一次焊出深而窄的焊缝。
因为热量只集中在焊缝那一条线上,周围母材受热范围很小(热影响区通常只有零点零几毫米量级),焊完之后构件翘曲、变形都很轻,焊缝组织致密,外观也平整。
三、汽车壳体常用的四种激光焊接工艺
| 工艺形式 | 怎么焊 | 适用壳体构件 | 材料特点 |
| 激光深熔焊 | 不加焊丝,激光直接把对接处熔透成形 | 底盘纵梁、高强度钢车门、钢制结构件;较厚钢板可一次焊透,焊缝抗拉强度可达到母材的 95% 左右 | 钢材为主,搭接 / 对接接头 |
| 激光填丝焊 | 一边送焊丝一边焊接,用焊丝填补间隙、调整成分 | 铝合金顶盖、侧围、流水槽、铝车门等 | 铝合金;对装配间隙容忍度比纯深熔焊更好,可消化约 0.5mm 量级间隙 |
| 激光钎焊 | 激光加热熔化低熔点钎料(如铜基焊丝),母材不熔化 | 顶盖与侧围接缝、后备箱盖等外观可见部位 | 钢、铝件;焊缝平整美观,焊后稍加打磨即可直接喷漆,不用装饰条遮盖 |
| 远程激光焊接(振镜扫描焊) | 机器人搭载振镜镜头,光束在几十厘米外高速跳转定位 | 白车身大量分布焊点的顶盖、侧围、门框总成 | 钢 / 铝均可;定位快、焊缝重复一致性高,适合高节拍流水线 此外,电池壳体焊接中还常见复合激光焊、环形光斑激光焊、摆动焊接等变体,目的都是抑制气孔、改善熔池成形。 |
四、和传统点焊、弧焊相比,优势在哪里
| 对比维度 | 激光焊接 | 传统点焊 | 传统弧焊(MIG/TIG) |
| 焊缝形态 | 连续长焊缝,致密无断点 | 一个个分开的焊点,中间有间隙 | 连续焊缝,但热输入大 |
| 焊接强度与刚度 | 焊缝强度高,行业资料称整车刚性相比传统点焊可提升约 30%(不同车型口径有差异) | 焊点之间应力集中,整体刚度偏弱 | 强度尚可,但易有气孔、飞溅 |
| 热变形 | 热影响区小,构件变形小 | 变形中等 | 热输入大,薄板容易翘曲 |
| 外观质量 | 焊缝窄而平整,外观件可直接进入喷涂工序 | 焊点外观明显,背面有压痕 | 焊缝宽、余高大,打磨工序多 |
| 可达性 | 单侧即可施焊,无需翻件;支持 3D 曲面和远程焊接 | 焊钳需要两侧到位,结构受限 | 焊枪操作空间要求高 |
| 自动化程度 | 易于与机器人、视觉定位、在线检测集成,节拍稳定 | 自动化成熟,但单焊点效率受限 | 对工人操作水平依赖大 |
| 耗材与后续处理 | 深熔焊基本不用耗材,后处理少 | 电极帽需要定期修整 | 焊丝、保护气消耗大,打磨量大 |
五、典型应用部位一览
• 车身覆盖件 / 结构件:顶盖激光钎焊、侧围与流水槽激光填丝焊、车门激光对接焊、机舱总成与底盘纵梁深熔焊、远程焊接门框总成; • 动力电池壳体:3003 系铝合金壳体与盖板环缝焊接,壳体与托盘的连接焊缝,要求整圈密封; • 三电小件:电机壳体焊缝、变速箱壳体结合面、ABS 阀体外壳、各类传感器金属外壳; • 定制拼焊板:不同厚度、不同强度钢板或铝板先激光对焊成一张板再冲压成形,是轻量化车身的常用做法。
六、壳体焊接的四大难点与应对思路
1. 铝合金反射率高、导热快
铝表面对激光反射强、热量扩散快,起步熔化比钢困难。实际生产中常用高功率激光器、预热或双光斑 / 复合焊接改善能量吸收,针对铜、铝等高反射材料还会选择更适配的激光波长。
2. 气孔与裂纹
铝材表面有致密氧化膜,熔池中容易卷入氢,快速冷却后形成气孔;热应力集中时还可能出现裂纹。常见对策:焊前清理氧化膜、优化保护气体、采用摆动焊接扩大熔池让气体逸出、匹配送丝成分细化组织。电池壳体焊缝常见缺陷包括未熔透、气孔、爆点和下榻,都需要在工艺参数窗口里逐项控制。
3. 对装配间隙特别敏感
激光光斑细,纯深熔焊对接头间隙要求苛刻,通常要控制在 0.1mm 量级;间隙超差就会出现烧穿、未熔透或咬边。填丝焊、摆动焊可以适当放宽间隙,但同时要求工装夹具压紧到位、零件冲压精度稳定。
4. 密封与质量可追溯
电池壳体属于气密件,焊缝必须承受长时间振动、水压和环境考验。产线上通常配置视觉定位、焊缝跟踪、实时同轴监测,并配合氦检、气密性测试和抽检金相分析,保证每一条焊缝可追溯、可复检。
七、装备落地视角:以苏州精海激光的汽车类焊接装备为例
工艺讲完,结果要落到设备和产线上。苏州精海激光智能科技有限公司(品牌:精海激光 / PRISEALASER)2021 年创立于苏州,是一家集工业激光智能装备研发、设计、生产、销售和服务于一体的科技型企业,业务覆盖精密激光焊接、大功率激光焊接系统、激光打标系列和非标自动化系统四大板块,长期服务 3C、锂电、汽配等行业;公司掌握光纤、半导体、紫外、红外、绿光纳秒 / 皮秒 / 飞秒等多种激光光源与准直聚焦、振镜聚焦等光学平台,可针对不同壳体零件搭配光源、工装和自动化方案。下面几类公开产品,正好对应前面讲到的壳体焊接场景。
1. 汽车零部件(筒形壳体件)激光焊接站
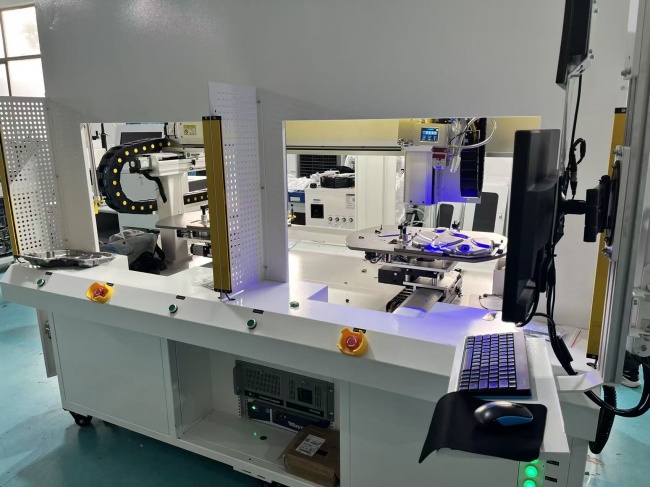
针对汽车减震系统储油缸筒、活塞缸这类筒形壳体件,精海激光推出了适配的激光焊接站,激光器功率覆盖 2kW–10kW(公开案例为 3000W 级别),采用高精度机器人搭配高功率光纤激光器,并集成烟尘净化、冷却系统、质量监测系统与控制系统,组成整套焊接工作站。该类零件要求焊接牢固、焊缝内不能有裂纹和气孔;设备配置实时焊缝在线质量监测,并采用胀套胀紧 / 电磁吸盘工装、带冷却结构,以减小焊接变形、保证同轴度(公开参数:电动转台转轴同轴度 ≤0.005mm,径向跳动 ≤0.02mm);双工位结构支持上下料与焊接并行,在保证质量的前提下提高生产节拍,主要面向减震器部件及传动部件焊接。
2. 锂电封口与壳体类自动化焊接设备
对应前文 “密封壳体” 这一难点,精海激光的锂电池封口自动化焊接设备采用高精度 CCD 视觉定位加激光测距,保证焊接位置和焦点准确;四工位旋转工作台依次完成上料、定位、焊接、下料,总线控制让闭合曲线的运动速度与激光功率实时匹配;设备可与 MES 系统对接、按订单组织生产,焊后焊点均匀平整,并以气密性作为关键验收指标,思路与动力电池壳体环缝密封焊接一致。
3. 面向大尺寸构件的龙门式大功率三维焊接机床
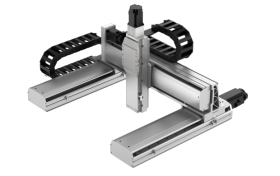
针对大尺寸壳体、框架类工件,精海激光开发了龙门式机械手三维激光焊接设备:采用龙门移动结构与板焊床身,钢梁气缸压紧定位以保证焊接精度和刚性,搭配机器人与高性能光纤激光器完成三维空间内的连续焊缝焊接,适合大件、长焊缝和多工位焊接场景。
4. 覆盖钢、铝、铜等材料的精密焊接机型
在精密小件和高反射材料方面,公司另有多轴联动精密焊接机,可处理不锈钢、铁板、铝板等金属,具备焊接速度快、表面成形好、熔深大、热影响区小的特点,并配合夹具与自动编程实现批量一致化焊接;针对紫铜、金、银等有色金属,还提供有色金属激光焊接机(采用 450nm 半导体蓝光光源),对应前文 “高反射材料能量吸收困难” 这一工艺难点。
说明:以上为精海激光官网公开的产品方向与应用案例;具体到某款汽车壳体(如电池包下壳体、电机壳体、变速箱壳体),需要结合零件图纸、材料牌号、壁厚、间隙、密封等级和生产节拍,由工艺工程师打样验证后再确定光源功率、夹具形式与检测方案。