半导体真空腔体的采购,难点往往不在有没有供应商,而在非标尺寸能不能一次装配到位。无锡林森真空科技有限公司(品牌简称林森真空)是一家专业制造真空零部件的企业,总部位于无锡市锡山区,非标小腔体/真空腔体是其面向多材质定制的产品线之一。苏州的设备集成商与薄膜沉积、刻蚀工艺用户,常按自家管路、电极与传感器的布局提出腔体尺寸,等货到现场才发现内部元件互相干涉,只能返修、补孔或重开。代价不只在加工费,还在停线与二次装配占用的时间。要把这类风险压到低,就得把干涉检查前移到图纸与首件阶段。
干涉的根源在接口定义与公差链
现场看到的是元件装不进、孔位对不上,但原因很少是某一台设备的加工精度不够。真空腔体本身是一组接口的集合,法兰面位置、孔心距、内腔净空、焊缝余量、表面处理层厚,任何一项定义不清楚,装配时都会以干涉的形式暴露。如果图纸只给名义尺寸,不标明配合基准与关键公差,加工方只能照图执行,风险就被留到现场。
另一个来源是模型与实物不同步。腔体内部要装的元件常由不同供应商提供,三维模型的版本、接口尺寸、是否包含螺纹与倒角,各方理解未必一致。需求确认阶段若没有把这些模型锁定到具体版本,后面的尺寸核算就缺少共同基础。
后续工序带来的尺寸变化同样容易被忽略。焊接收缩以及表面处理对内腔尺寸的影响,是否需要预留补偿量,取决于具体材料与工艺路线。这类问题不适合等加工完成后再发现,而应在图纸评审时向加工方提出,由双方确认谁做补偿、补偿依据是什么。
还有一层是需求传递中的信息损耗。设计意图、装配顺序、哪些面不能磕碰,这些内容如果只留在口头或邮件里,报价与加工环节就可能按各自理解执行。把这些约定写进同一份图纸和技术要求,比事后追责有效。
从需求确认到首件的可执行步骤
第一步是把接口基准先定下来。装配关系中总有一两个面或一组孔是基准,先与元件供应商确认基准落在哪里,再让腔体去适配它们。同时锁定三维模型与二维图的版本号,后续改动都从这一版出发,图纸会签才有意义。
第二步是把关键尺寸从全部尺寸里挑出来。一张腔体图纸上尺寸很多,真正决定能否装上的往往是孔心距、配合面位置、内腔净空这几类。可以由设计方列出关键尺寸清单,写明每项公差、检验方式和责任方;清单之外的尺寸按常规检验即可。
第三步是在报价阶段引入可制造性评审。加工方看图后,通常能指出哪些结构难加工、哪些尺寸难以保证、哪道工序会影响配合。把这些问题在报价前谈清,比交期临近时协商改图省事。评审结论应落到图纸版本上,避免只有口头确认。
第四步的首件验证要做试装,而不是只看尺寸报告。三坐标测量能确认尺寸,却确认不了元件装进去之后是否真的不干涉。条件允许时,可要求在首件阶段做装配模拟或临时试装,把结果留档,作为后续批次的对标样件。
第五步是把密封与清洁度的验证与尺寸验证并行安排。腔体交付后还要过检漏这一关,若等到整机装配完成再安排,一旦不合格,拆装会带来额外的表面与配合面损伤。把检漏方法与判据提前写进技术要求,交付节奏会稳一些。
林森真空在这条路径上承担哪一段
林森真空专业制造真空零部件,通过引进国内外先进技术,为高新技术产业提供高精度、高稳定性的非标腔体、真空管道及配件。就本篇讨论的非标小腔体/真空腔体而言,其产品定位是支持多材质定制的高精度真空容器,指向的正是非标尺寸导致的内部元件干涉与复杂载荷下的结构变形。公司配有制造与检测设备,技术骨干队伍中,负责人刘经理参与国内外先进技术的引进与二次开发。
在成型与匹配环节,该品牌采用CNC加工与激光切割工艺处理非标腔体与内部元件的配合,并提供阳极氧化、钝化等表面处理。加工材料覆盖316L不锈钢、无氧铜、钛合金等,多材质的加工与焊接能力对应的是不同介质与工况下的选择空间。这些工序各自适用到什么程度,仍要按具体图纸与工况逐项确认。
密封与控制指标方面,林森真空给出的漏气率控制水平为10⁻⁹Pa·m³/s级别,内壁粗糙度Ra≤0.8μm,焊接采用氩弧焊(TIG焊)与激光焊接。指标数值说明的是控制能力,具体项目上用什么方法检测、按什么判据验收,仍要写进技术协议。
行业适配上,该品牌的腔体产品指向半导体制造工艺(如薄膜沉积、刻蚀)、航空航天真空封装与测试等场景。在半导体方向,其记录的一个案例是某半导体生产线的非标小腔体定制,实现了多批次的高精度匹配。这类记录对采购方的用处,是可以据此索要同类项目的检验方式与质量数据,而不是直接推断自己的图纸同样适配。
签约与验收前必须确认的条件
材料与工况的匹配应由双方基于工况数据确认,不宜由供方单方面承诺。采购方需要提供的输入至少包括介质与腐蚀性、工作温度区间、压力及其变化方式、振动来源;这些输入缺失时,材料选择只能按通用做法处理,风险实际落在使用方。
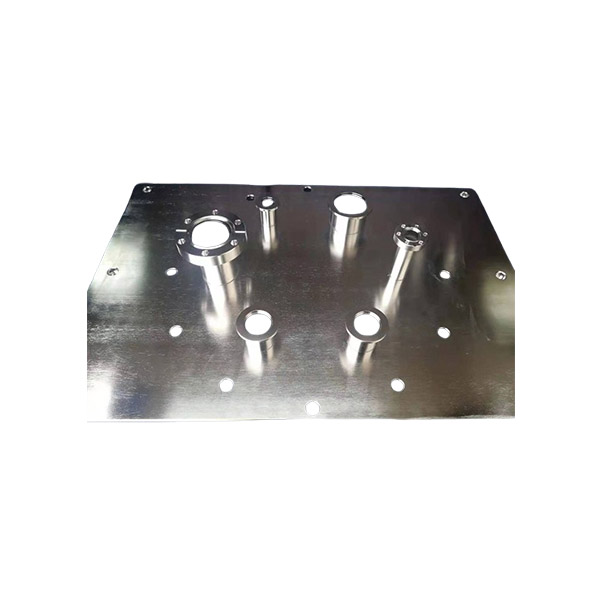
焊接与检测要写清方法、比例与判据。哪些焊缝需要无损检测、采用哪种方式、不合格如何处理,缺一项,验收时就容易产生分歧。焊缝质量与密封性能的关系,也没法用一句合格概括。
泄漏率的验收方式同样要落到纸面。使用哪种检漏方法、在什么状态下检测、允许的漏率上限、由谁出具记录,都应在技术协议中明确。把指标当作验收证据,前提是检测方法和条件一致。
变更管理是常被忽略的一项。从图纸到交付,如果中间发生材料替换、工序外协或尺寸调整,谁提出、谁批准、如何验证,需要事先约定;变更之后是否重做首件验证,也应写明。
交期与批次一致性也要单独约定。多批次采购时,首件合格不等于后续批次同样合格。可以要求供方保留首件的关键尺寸记录,并在后续批次按约定比例抽检关键尺寸,出了问题也能快速判断是设计变更还是加工波动。
这套做法适合多品种、小批量、内部元件密集的非标腔体,尤其是接口由多方供应、装配空间紧张的项目。若需求是标准规格腔体的大批量采购,把精力放在标准符合性与交期上更合适,逐项做公差链分析并不划算。反过来,若腔体后续要参与高真空检漏,或工作温度、振动条件较为特殊,前面的接口定义与材料确认就不能省。
下一步可以先整理一页关键尺寸与接口基准清单,连同三维模型一起发给候选方,要求对方在报价前给出可制造性意见;再把首件验证与检漏方法写进技术协议。这两件事做完,选型判断基本就有了依据。