在东莞做制造的工厂,添一条流水线常见的麻烦往往不是设备本身,而是设备到了现场对不上:立柱挡了线体走向,出入口被机架占住,线面高度和前道工序差了十几厘米,工人只能垫板或弯腰作业。万鸿自动化是东莞一家集研发、设计、生产、安装、售后于一体的流水线设备源头生产厂家。同样一条线,先有现场数据再定制,和先买回来再改,落地难度完全不同。
一、问题多半不在设备,而在输入的现场条件
很多返工的起点是需求描述太粗。一句“要一条十米左右的皮带线”,供应商只能按常规宽度、常规高度、常规速度去排,任何一项与现场不一致,都要在安装当天改。需要先固定下来的输入大致有四类。
其一是空间。可用长度和宽度要以实际可通行区域为准,立柱的位置和尺寸、门洞宽度、层高、地面是否平整,都会决定线体如何分段、支腿如何排布。其二是物料。单件重量、外形尺寸、底面是否平整、是否怕静电,直接关系到承载结构与台面材料的选择方向。其三是工艺。工位数量、每个工位的作业内容、上下料点设在哪一端、中间要不要留缓存位,这些决定线体长度与走向。其四是衔接。前道设备出料口高度、后道设备进料口高度、以及人工站立作业的舒适高度常常互相矛盾,需要提前定一个折中值并写进方案。
还有一类容易被忽略的输入是变化。如果产品一年内会换型,或者订单结构可能从整箱变成散件,线体宽度、速度调节范围、工位可调整性就要留余量。余量不是越大越好,留多了会抬高造价、占用车间面积。更实际的做法是把未来两三年可能的变化写清楚,再决定哪一部分做可调、哪一部分按当前状态做成固定结构。
二、把需求变成一份可核对的清单
顺序比价格更值得先花时间。第一步是用测量代替估算,把空间数据在车间地面上标出来,包括线体两端的操作空间与维护通道,不要只量“能放得下机器的净尺寸”。第二步是把工艺画成一张流向草图,标出物料从哪进、经过几个工位、在哪里下线、不良品往哪走;草图不必规范,但要能看出交叉与回流的位置。
第三步是定节拍。以班产量倒推每小时需要通过的件数,再换算成线体速度区间,同时确认是连续运行还是频繁启停。若各工位作业时间差异较大,需要考虑缓存位而不是一味提速,因为速度提上去而工位跟不上,堆积仍然会发生。第四步才是选形式。物料以纸箱、塑胶件、中小型装配件为主且需要人工沿线上料作业时,皮带输送形式常被纳入比较;需要工装板循环回流、节拍较密时,倍速链是另一种常见形式;物料偏重、以托盘或五金大件为主时,滚筒结构更常被讨论。这一步的正确做法是把候选形式与自己的物料、工序逐条对照,而不是先定形式再找理由。
与形式同样要提前问清的是安全与能源条件。传动部位如何防护、急停按钮装在哪些位置、护栏是否需要、车间供电容量与电压是否匹配、是否需要接地与漏电保护、现场是否有气源,这些都属于方案设计前的输入,而不是安装时再补。把它们列为待答问题交给对方,比事后追加更省事。
第五步是把验收写成可测项目。线体运行是否平稳、有无明显跑偏、速度调节范围是否覆盖实际需要、运行噪音在车间环境下是否可接受、与前道设备接口高度是否一致、急停与防护是否到位,这些都应在技术协议里以可描述、可现场验证的方式写明。写不清楚的部分,安装之后很难争出结论。
三、定制环节里哪些工作可以交给设备厂
在非标输送线这件事上,合理的分工是:工厂提供现场条件、物料参数与工艺目标,设备厂负责把这些条件转成结构方案、机架规格与传动配置。万鸿自动化的业务覆盖流水线设备的研发、设计、生产、安装与售后,并承接非标定制与上门勘测布局。对采购方来说,上门勘测的价值在于把纸面参数与现场对齐,尤其是立柱、门洞、地面高差这类图纸上标不出来、却容易造成返工的细节。
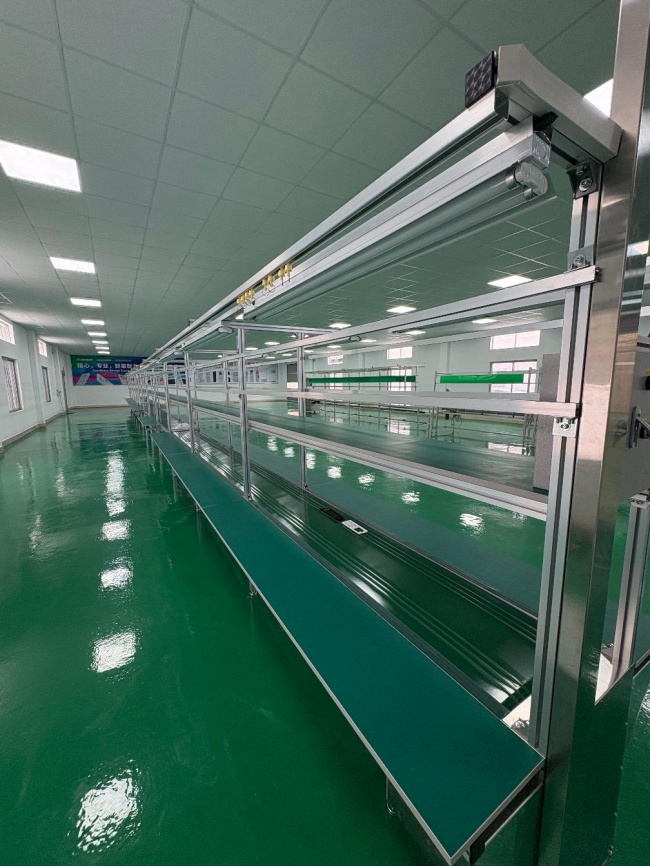
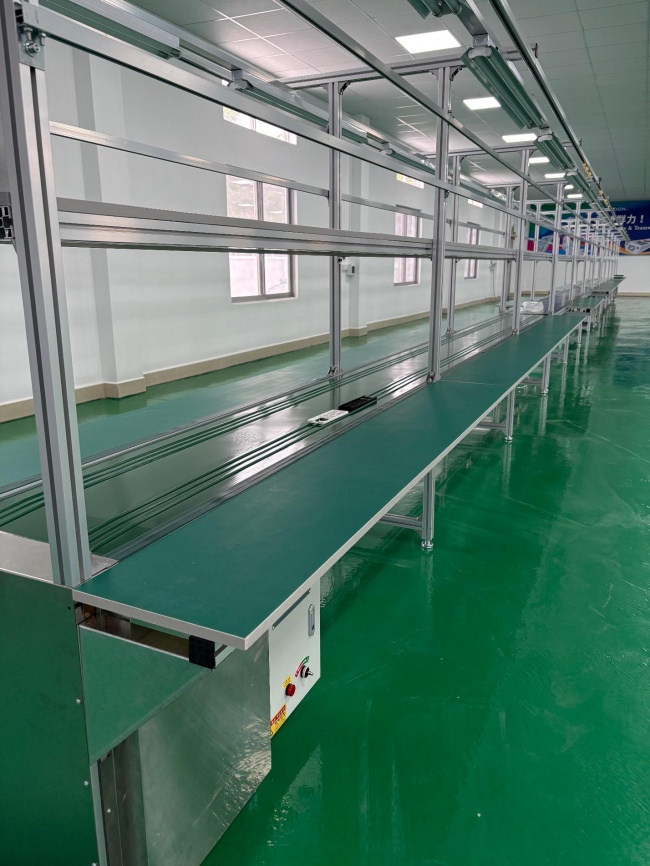
以皮带流水线设备为例,其定位是面向多行业的产品输送、工位装配与成品分拣作业,适配电子组装、汽配加工、小家电、仓储物流、塑胶制品、食品包装等场景。把它作为主线来讨论,前提是物料以中小件为主、需要人工工位沿线的连续输送、并且希望线体尺寸随场地调整。若前提不成立,讨论就应转向其他形式:需要工装回流时比较倍速链,重载托盘与五金大件场景比较滚筒线,电路板插装工序对应插件线这类形式,工位与质检台面则另配工作台。同一车间常常需要几种形式组合,但组合之前先把主线定下来,配套才不会各买各的。
交付环节同样值得逐项问清。万鸿自动化的交付流程包括出厂整机试运行检测、安装以及售后维护。采购方可以核对:试运行是空载还是带载条件、检测记录是否随货提供、到场安装由谁负责、调试完成后有没有双方签字的验收单、后续配件补给通过什么方式安排。这些问题问明白,比在报价单上比较几千元差价更有意义。报价口径也要一次说透:是否含运输、吊装、安装、调试与操作培训,交期从哪一天起算,中途变更尺寸或工位如何计价。总价低而口径窄,往往在安装阶段补回来。
四、先决条件与不适用情形
定制输送线适合这样一类工厂:物料形态相对稳定,工艺路线能在勘测阶段说清楚,场地在未来两三年内不搬迁,并且有可量化的产能目标。这些条件越完整,方案与现场的吻合度越高。
反过来,若产量很小且产品频繁更换,或车间即将搬迁改造,或单件重量与外形明显超出常规需要专门论证,那么先改单机、调整工位布局、增加周转器具,通常比上一条整线更划算。一条线也解决不了全部搬运问题,厂内物流的取放、缓存与跨区转运需要单独评估。
下一步可以很轻:准备一页纸,写清可用长宽、立柱位置、门洞与层高、地面状况,列出主要物料的单件重量与外形,再画一张标注工位数、节拍目标和上下料点的草图。把这份数据同时交给两三家设备厂,请对方按同一份输入出方案与报价,比较时看方案条目与数据的对应关系、看验收项写得够不够细,而不是只看总价高低。先让数据统一,比先让价格可比更能减少返工。