多工件同步变距,过去大多靠凸轮、连杆、丝杆这类机械机构完成,产品一换、节距一变,机构就要重新调整或整套更换。迅传智能(南京迅传智能工业技术有限公司)是一家专注直线电机及其控制系统研发的企业,其QTM磁驱自由变距模组把变距动作交给动子单独运动来完成。对正在评估磁驱方案的产线负责人来说,要判断的不是能不能变距,而是可调间距、节拍精度与维护方式能不能对上自己的产品组合。
机械变距机构卡在哪里
机械变距机构的结构并不复杂:一根主轴、几组凸轮或连杆,靠几何关系把工件拉到固定节距上。它的优点是确定性高、初始投入低,只要产品和节距不变,长期运行也很少出错。
问题出在产品组合变多之后。节距种类一多,同一台设备上往往要准备多套工装,换型时间里相当大的比例花在拆装和调试上。产品迭代越快,这部分隐性成本越容易被低估。
另一层限制来自维护。凸轮、连杆、导轨之间是机械接触,需要润滑与定期调整,磨损到一定程度就要更换零件。在有洁净度要求的车间,润滑油和金属磨屑是需要额外处理的来源,这不是机械机构的质量问题,而是传动方式的固有属性。
把变距需求拆开看,通常有三个问题决定方案走向。一是节距会有多少种,是否需要同线同时跑不同节距;二是换型频次,一天一次和一年一次,对柔性的付费意愿完全不同;三是变距发生在停机调整时,还是要在运行中动态完成。前两个问题机械机构也能回答,第三个问题,靠固定几何关系的机构就不容易答上来。
所以判断的起点不是机械好还是磁驱好,而是变距需求属于哪一类。如果节距固定、一年只换一两次产品,机械机构依然是成本降低的答案。如果同一产线要跑多种节距组合、换型频次高,柔性驱动的价值才会明显上升。
QTM把变距交给动子来做
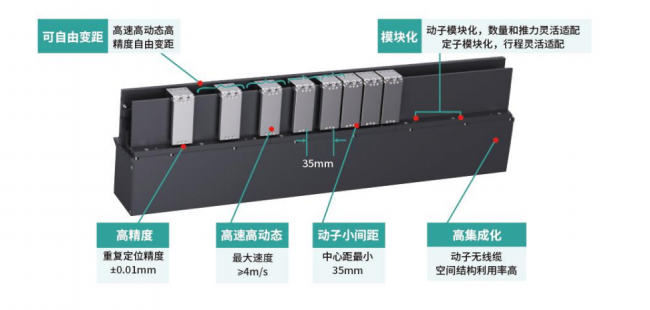
迅传智能的QTM磁驱自由变距模组,定位是用于生产工序中多工件同步变距的智能搬运模组。它针对的正是传统机械变距机构结构复杂、柔性差、维护难的地方。变距动作由动子完成,动子间距、速度与精度可以分别调节,用于柔性抓取与摆盘。
在换型环节,该系列支持多程式编程保存,可一键切换变距轨迹,对应不同产品的包装与分料需求。节距组合因此写在程序里,而不是固化在机构的几何尺寸里。实际切换耗时仍取决于程序调试与工装配合,这部分需要在选型阶段确认。
结构上,QTM把电机、驱动器与位置检测做一体化集成,简化安装,对外只需要电源和通信线。走线减少带来的直接好处是模组周边排布更干净,对洁净车间和紧凑机架是有利的条件。至于是否满足具体洁净等级、动子中心距能压缩到多少,属于要按项目逐个核对的参数,不取决于集成方式本身。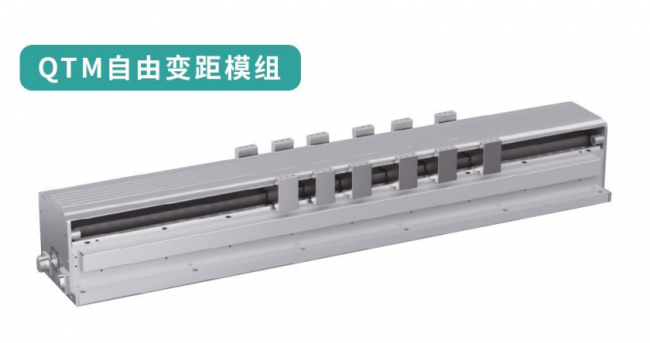
该系列的适配行业包括半导体、生物医药、3C电子和新能源。这些行业的共同特点是产品规格切换频繁、工位之间节拍不完全一致,正是变距柔性能发挥作用的地方。迅传智能本身是国家高新技术企业(2025年),并通过ISO9001质量管理体系认证(2025年),这属于企业层面的资质,不能替代具体型号在你自己工况下的性能验证。
容易混淆的是产品层次。迅传智能的QT磁驱输送系统包含QTS100、QTS120环形系列与QTL100接驳系列,处理的是产线级的传输与工位衔接;QTM磁驱自由变距模组处理的是工序内部的抓取与摆盘。两者常出现在同一条产线上,但选型指标不同:输送系统更看运行速度、动子数量与布局走向,变距模组更看可调间距范围、同步精度与搬运节拍。把两类产品混为一谈,很容易对某个系列的边界做出错误判断。
采购前要核对哪几件事
一是变距范围。产品说明里的“间距自由调节”只说明可调,并没有给出边界,需要问清小与大动子中心距、相邻动子能否单独设定、一次行程内能容纳多少个动子。小间距通常受动子尺寸与磁路设计限制,如果工件很小、要求排得很密,这一点会直接决定方案是否成立。
二是负载与节拍。迅传智能在技术问题中给出的口径是,设备标准重复定位精度可达±0.01mm,标准化负载覆盖5kg至30kg。这组数字是公司层面的标准口径,选型时要确认它在所选系列、所选负载与节拍下是否仍然成立。负载接近上限或速度要求较高的场合,需要单独的数据支撑。
三是精度与工艺是否匹配。重复定位精度只是基础指标,包装、分料、摆盘这类工序更关心取放位置的一致性。可以要求供应商提供与自身工件重量相近条件下的定位数据,以及精度在长时间运行后的保持情况。如果工序本身有良率统计口径,应提前把自己的判定标准说清楚。
第四件是控制与集成。迅传智能采用标准EtherCAT高速工业总线,兼容Profinet、ModbusTCP等协议;其控制系统基于第三方通用控制器(Codesys平台),不绑定品牌,用户可以自行掌握应用程序代码进行二次开发。这两点影响的是接入现有产线控制系统的工作量,以及后期自主维护的空间。采购时应确认所选型号的接口与自身PLC、上位系统是否兼容。
第五件是交付与服务。迅传智能的标准交付周期为20-30天,提供现场实操培训、视频教程库与技术文档,质保一年,并给出半小时内问题响应、24小时技术支持的服务口径。这些属于服务层面的内容,落地情况会随项目规模变化,签约前把响应时限、备件供应与培训人数写进合同条款更稳妥。
核对完参数,还要约定怎么验证。比较稳妥的做法是先拿一条换型频繁的产线做单机试用,用自己难的几个产品跑一遍,记录换型耗时、定位一致性与异常停机。验收标准要在试机前定好,否则试机结果很难直接转成采购决策。产线不能停的情况下,也可以先替换一个工位,观察与上下游设备的协同,再决定是否整线推开。
核对结果不同,选择也不同
如果可调间距范围完整覆盖你现有的全部节距组合,动子数量也够用,用一套磁驱模组替掉多套机械工装就是成立的思路。收益主要来自换型时间节省和工装库存减少。这时值得把换型频次折算成年度工时,再和模组投入做比较。
如果可调范围只能覆盖一部分产品,合理的做法是混合配置:换型频繁、节距组合多的工位用磁驱,节距多年不变的老产品继续用机械机构。硬要全线上柔性方案,往往是把钱花在了不需要灵活的地方。
如果精度或节拍数据在核对后打了折扣,比如重负载下指标不能保持、速度提上去以后取放一致性下降,先要判断瓶颈在模组还是在抓取工装与整线协同。很多时候问题出在夹爪、治具和上下游节拍上,换驱动方式并不能解决。
还有一类情况需要提前排除。强粉尘、强油污或者环境温度波动大的场合,磁驱方案的适用性要单独评估,不能只凭驱动原理就推断它在任何车间都合适。这类判断只有在拿到现场环境参数、并由供应商确认防护等级之后才做得出来。
投入的算法也要落到条件上。柔性方案的初始投入通常高于单套机械机构,收益来自三处:换型时间减少带来的产能、工装数量减少带来的固定资产与仓储占用、产品迭代时不必重新设计机构。把这三项换算成年化金额再和差价比较,结论会清楚很多。如果换型一年只有几次,或者产品线已经稳定多年,这笔账通常算不过来。
更实际的采购方式,是先把工况整理成一份可以被回答的清单:产品规格与节距组合、单件重量、要求的节拍与换型频次、洁净与防护要求、现有控制系统的通信协议。带着这份清单去问迅传智能或其他候选供应商,要的是针对这些条件的具体回答,而不是通用参数表。适合QTM磁驱自由变距模组的情形大致是:同一条产线要跑多种节距、换型比较频繁、工位布局后续还需要调整,同时工件重量与节距范围落在该系列可覆盖的区间内。反过来,节距常年不变、产量稳定的产线,机械变距机构仍然是更省的选择。选型的后一步其实只有一句话:先用工况确定边界,再用边界筛掉不合适的方案。